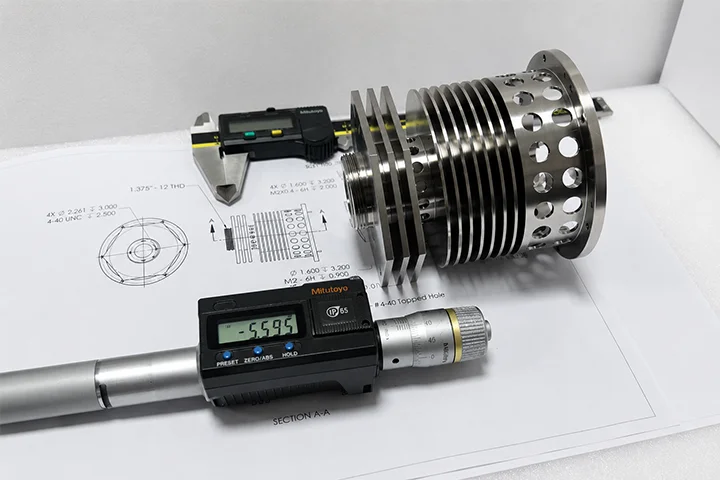
Ein Angebot für CNC-Bearbeitung umfasst Werkstoff, Arbeitsplanung und Programmierung, Maschineneinrichtung, Bearbeitungszeit, Prüfung und nachgelagerte Arbeitsgänge. Die Bestellmenge bestimmt, welcher Anteil der Vorbereitungskosten auf jedes Fertigteil entfällt. Bei OUJI klären wir besonders häufig drei Punkte: die genaue Werkstoffsorte, die für die Montage entscheidenden Maße und den geforderten Oberflächenzustand.
Kalkulieren Sie die Anforderungen an das Fertigteil. Muss eine Oberfläche nach Strahlen und Eloxieren eine Rauheitsgrenze einhalten, kann vorher deutlich mehr Drehzeit erforderlich sein. Dasselbe gilt für Passungen nach Beschichtung, Maße nach Wärmebehandlung und zusätzliche Rohlinge beim Einfahren einer Prototypenfertigung.
01
Werkstoffsorte und Bezugsquelle zuerst klären
Die Angabe „Aluminium“ lässt wichtige Fragen offen. Viele unserer Anfragen betreffen 6061, 7075 oder 5083. Zum Angebot gehören jedoch die genaue Legierung, der Werkstoffzustand, die Rohteilabmessungen und der Verwendungszweck. Fehlt eine Legierungsangabe, schlagen wir häufig zunächst 6061-T6 zur Abstimmung vor. Der Werkstoff wird vor Produktionsbeginn vereinbart.
Die Materialposition hängt auch von Verfügbarkeit, Zerspanvolumen, Mindestabnahmemengen und Zeugnisanforderungen ab. Ein Kilopreis allein beschreibt die Kosten des verwendbaren Rohlings nicht vollständig.
Nach unserer Lieferkettenerfahrung trifft 7075-Rohmaterial häufig nach etwa zwei Tagen ein; Legierungen der 2000er-Reihe wie 2024 können etwa eine Woche benötigen. Bei der Angebotserstellung prüfen wir die Verfügbarkeit der geforderten Sorte, des Zustands und der Rohteilabmessungen.
Anforderungen an das Erscheinungsbild können auch die Fertigungsorganisation beeinflussen. Bei optisch anspruchsvollen 7075-Teilen versuchen wir, Maschinen für ähnliche Aluminiumwerkstoffe zu reservieren und denselben Kühlschmierstofftyp zu verwenden. Nach unserer Erfahrung hilft dies, oxidationsbedingte Unterschiede im Erscheinungsbild zu begrenzen. Es ist ein Bestandteil des Prozesses, zusammen mit den vereinbarten Oberflächen- und Sichtanforderungen.
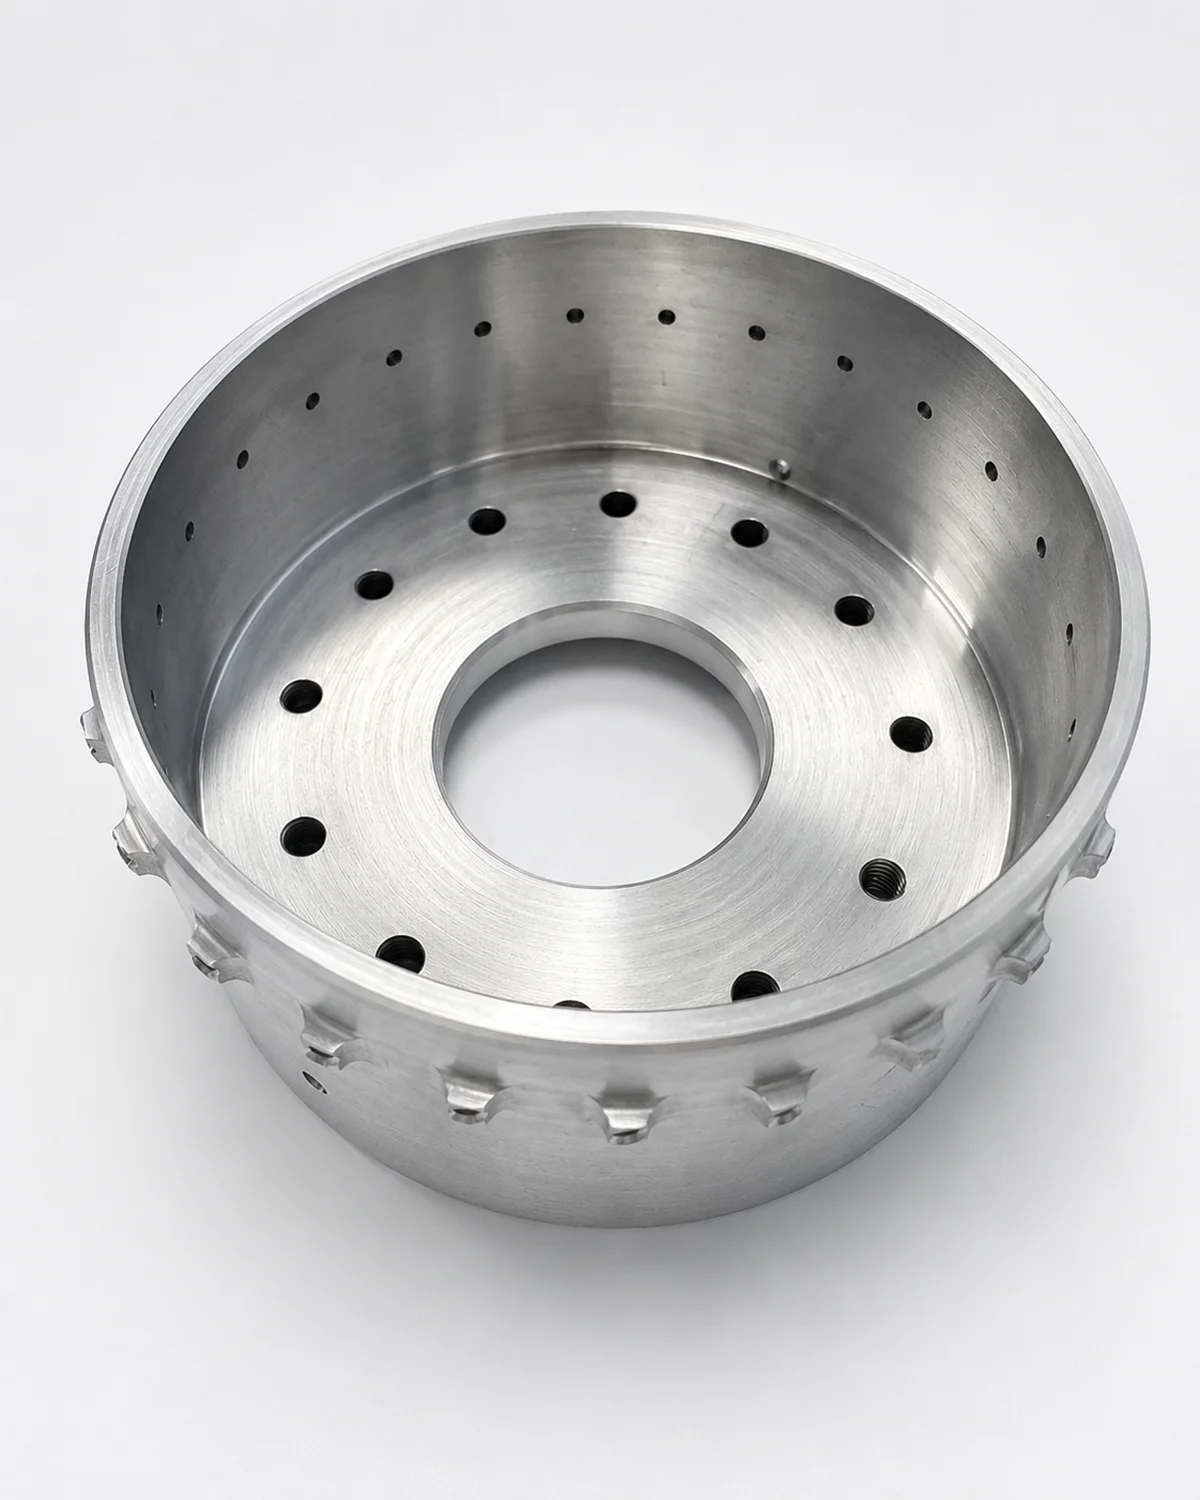
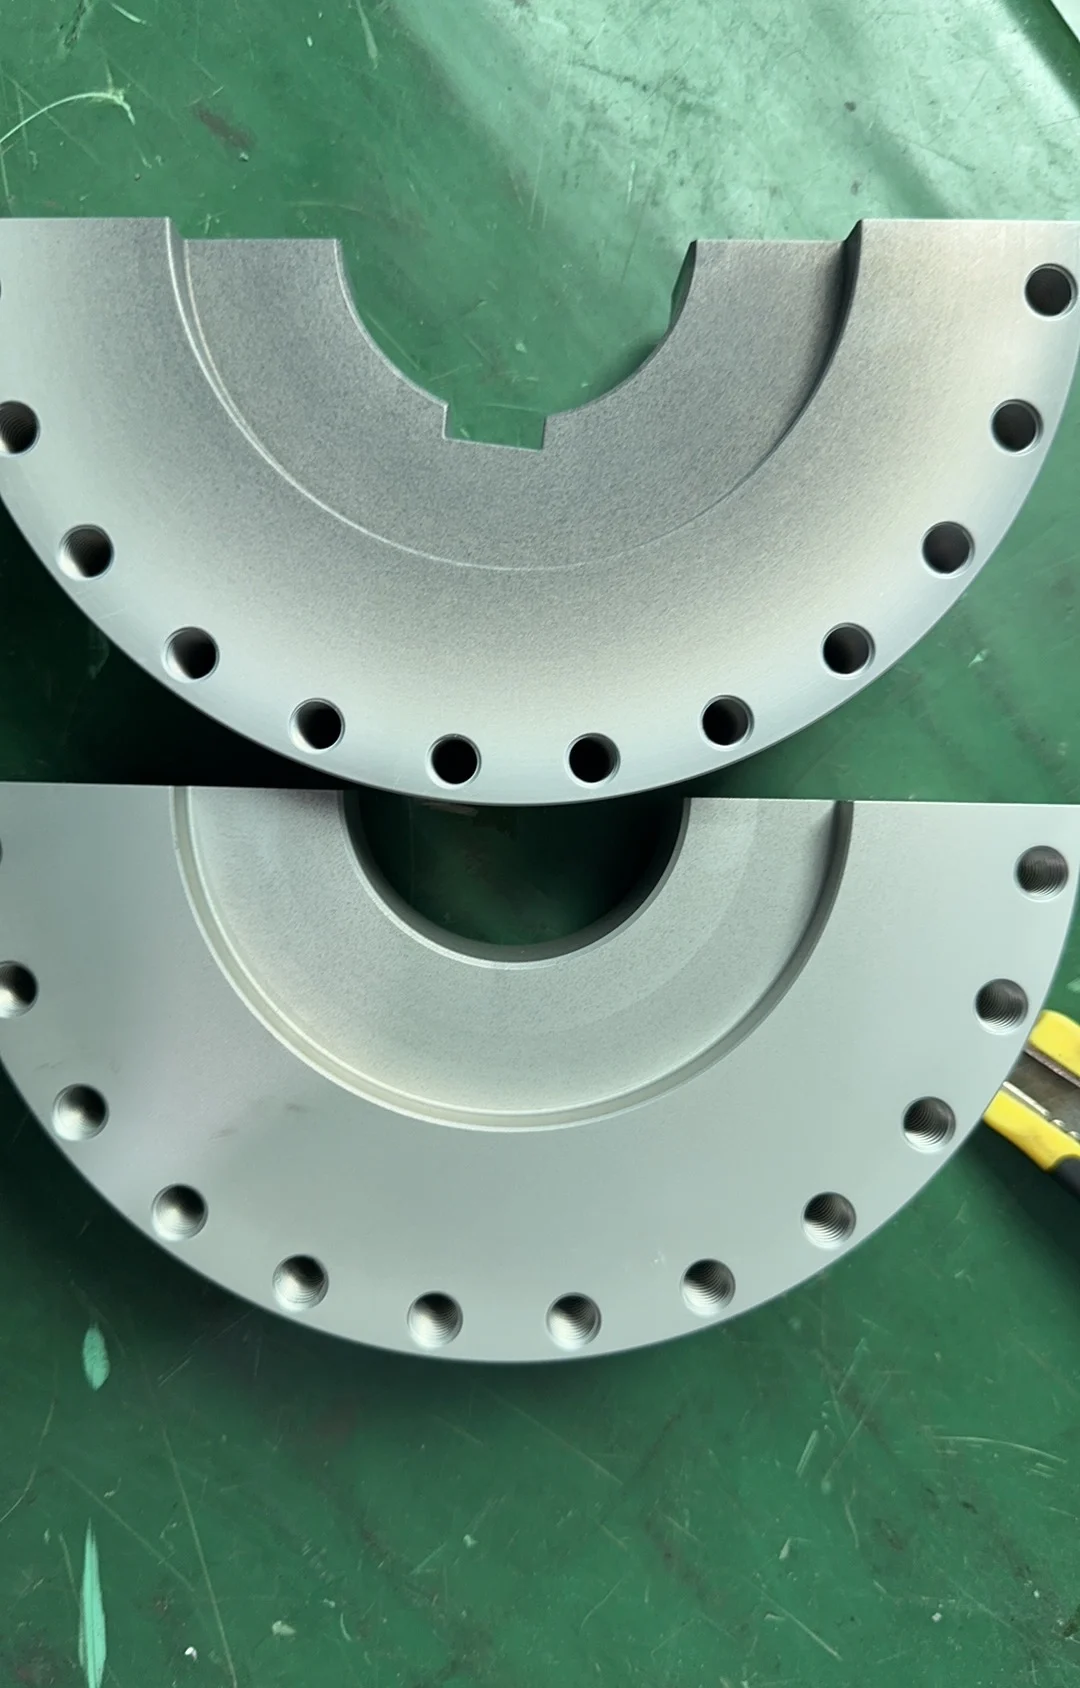
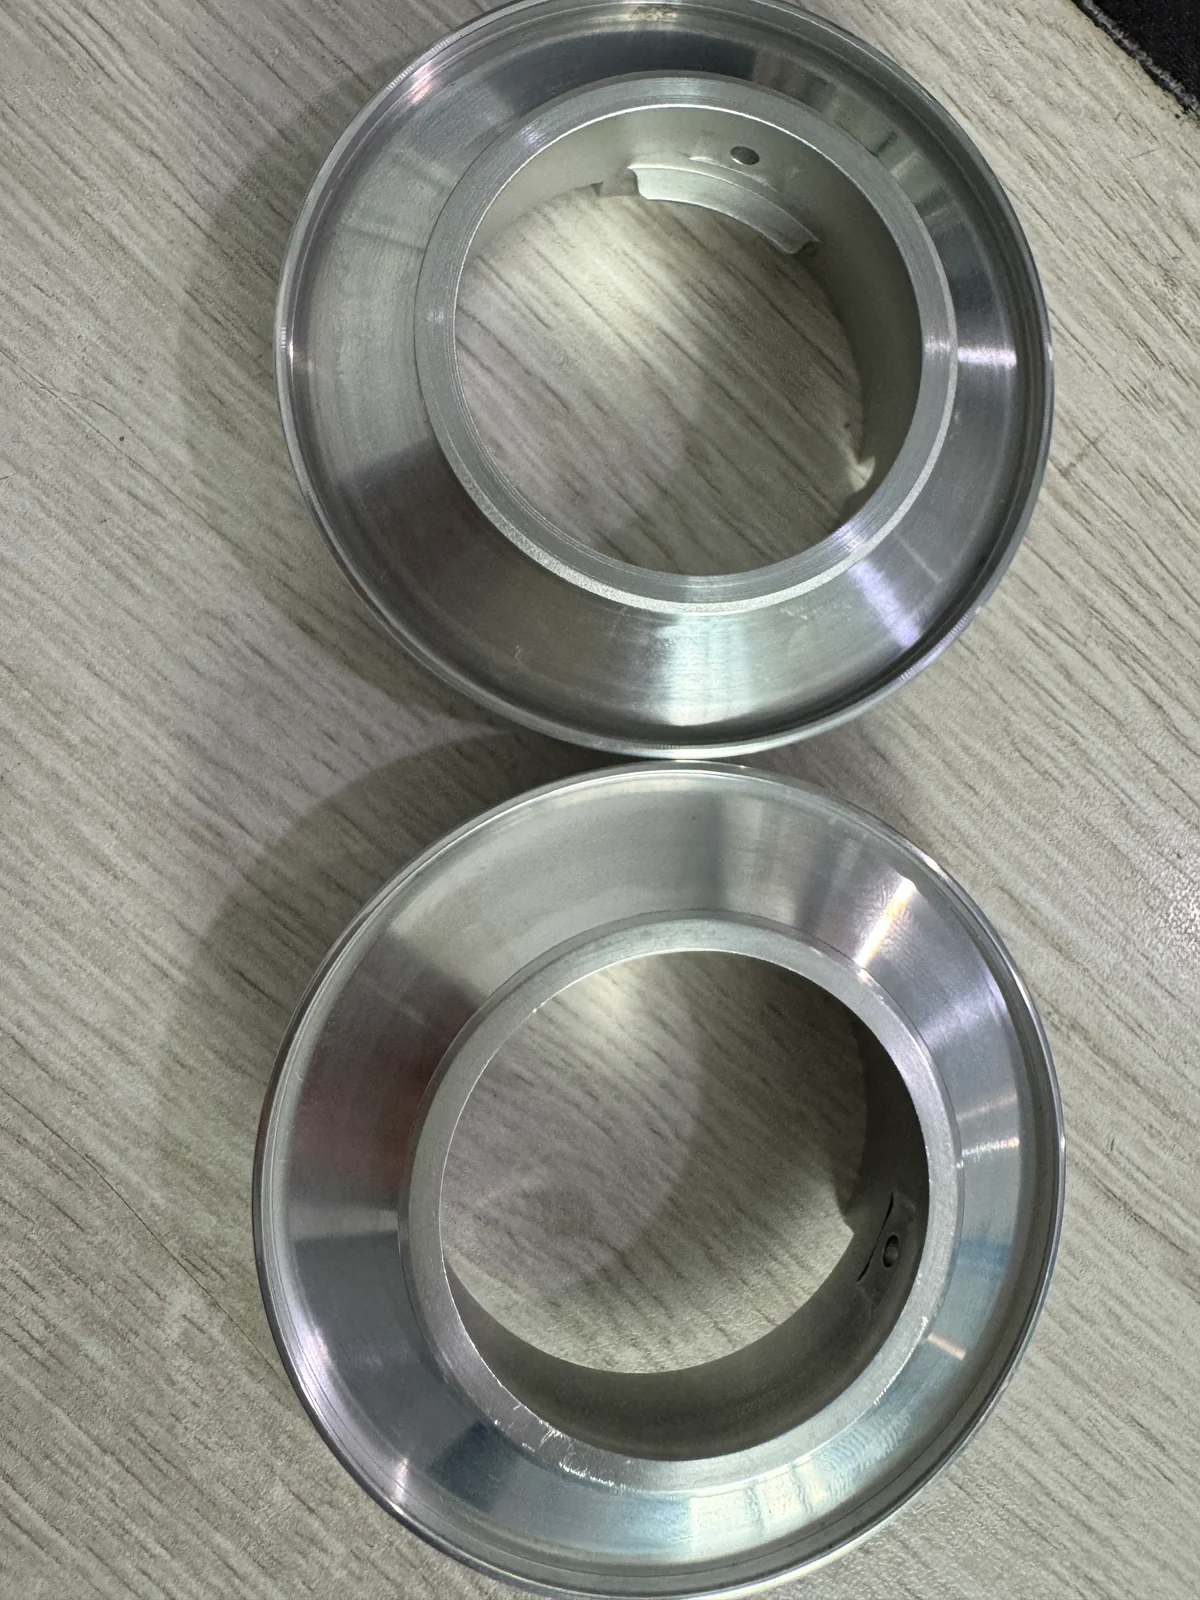
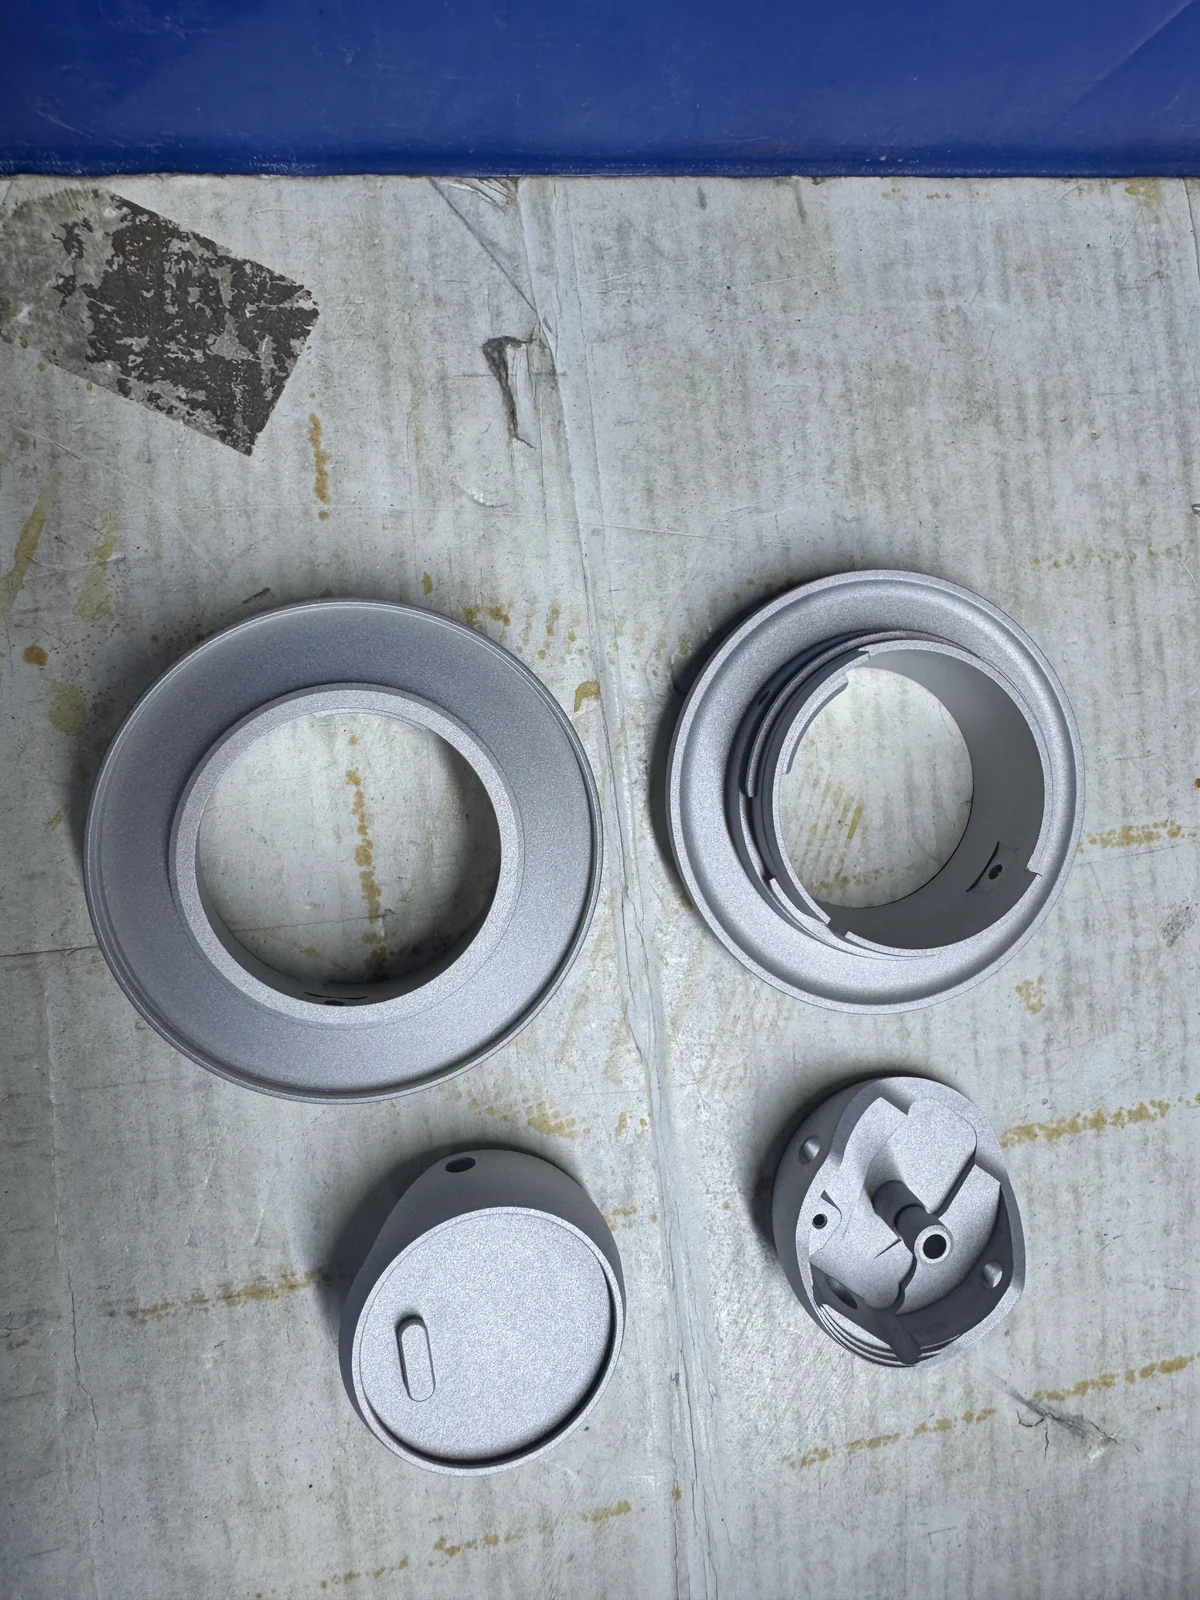
Wir haben Erscheinungsbildprobleme erlebt, die erst nach dem Eloxieren sichtbar wurden, als die Bearbeitungszeit bereits angefallen war. Das Foto zeigt ungleichmäßige Farbe an 6082-Bauteilen aus dem später beschriebenen Projekt von 2024. Sichtflächen, Materialrückverfolgbarkeit und optische Abnahmekriterien sollten bereits bei der Angebotserstellung besprochen werden.
Ändert sich der Werkstoff nach der Angebotserstellung, prüfen wir vor Bestätigung des neuen Angebots die Materialkosten sowie betroffene Bearbeitungs-, Oberflächen-, Prüf- und Terminplanungsschritte.
02
Die Funktion kritischer Maße erläutern
Positionierbohrungen, Passstiftbohrungen, Passungsbohrungen und bezugsabhängige geometrische Anforderungen bestimmen oft die Spannung, Bearbeitung und Prüfung eines Teils. Teilen Sie uns mit, welche Fläche die Baugruppe positioniert, welche Bohrung mit einem anderen Bauteil zusammenpasst und welche Maße nach der Oberflächenbehandlung abzunehmen sind.
Für ausgewählte Sonderteile verwenden wir ±0,02 mm als internes Prozessziel. Dies ist unser Werkstattstandard für diese Teile und keine pauschale Toleranzzusage an Kunden. Die Abnahme erfolgt nach der vereinbarten Zeichnung und deren Allgemeintoleranzen, beispielsweise der angegebenen ISO-2768-Klasse.
Benötigt ein Merkmal engere Grenzen als die Allgemeintoleranz der Zeichnung, kennzeichnen Sie es ausdrücklich. So können wir die erforderliche Spannung, Bearbeitung und Prüfung im Angebot berücksichtigen, bevor die Anforderung bei der Montage auffällt.
03
Drehversuche: von 15 auf 40 Minuten
Bei einem Projekt im Jahr 2024 bearbeiteten wir Aluminium 6082 auf einer Mazak-Drehmaschine, gefolgt von Strahlen und Eloxieren. Die Zeichnung verlangte danach eine endgültige Rauheit von Ra 0,9–1,6 µm. Die zerspante Oberfläche musste deshalb auf die nachfolgenden Prozesse abgestimmt werden.
Während der Entwicklung dauerte das Drehen der Probekörper auf etwa Ra 1,6 µm jeweils rund 15 Minuten. Die Versuche zeigten, dass wir die CNC-bearbeitete Oberfläche auf Ra 0,6 µm einstellen mussten, um die Endanforderung nach Strahlen und Eloxieren zuverlässig zu erfüllen. Für etwa Ra 0,6 µm benötigten wir rund 40 Minuten je Probekörper.
Der 40-Minuten-Versuch dauerte rund 2,7-mal so lange wie der 15-Minuten-Versuch. Dies sind Drehzeiten der Probekörper. Sie verdeutlichen den Prozessaufwand; Geometrie und vollständige Fertigungsfolge des Produktionsteils bestimmen den angebotenen Zyklus und Preis.
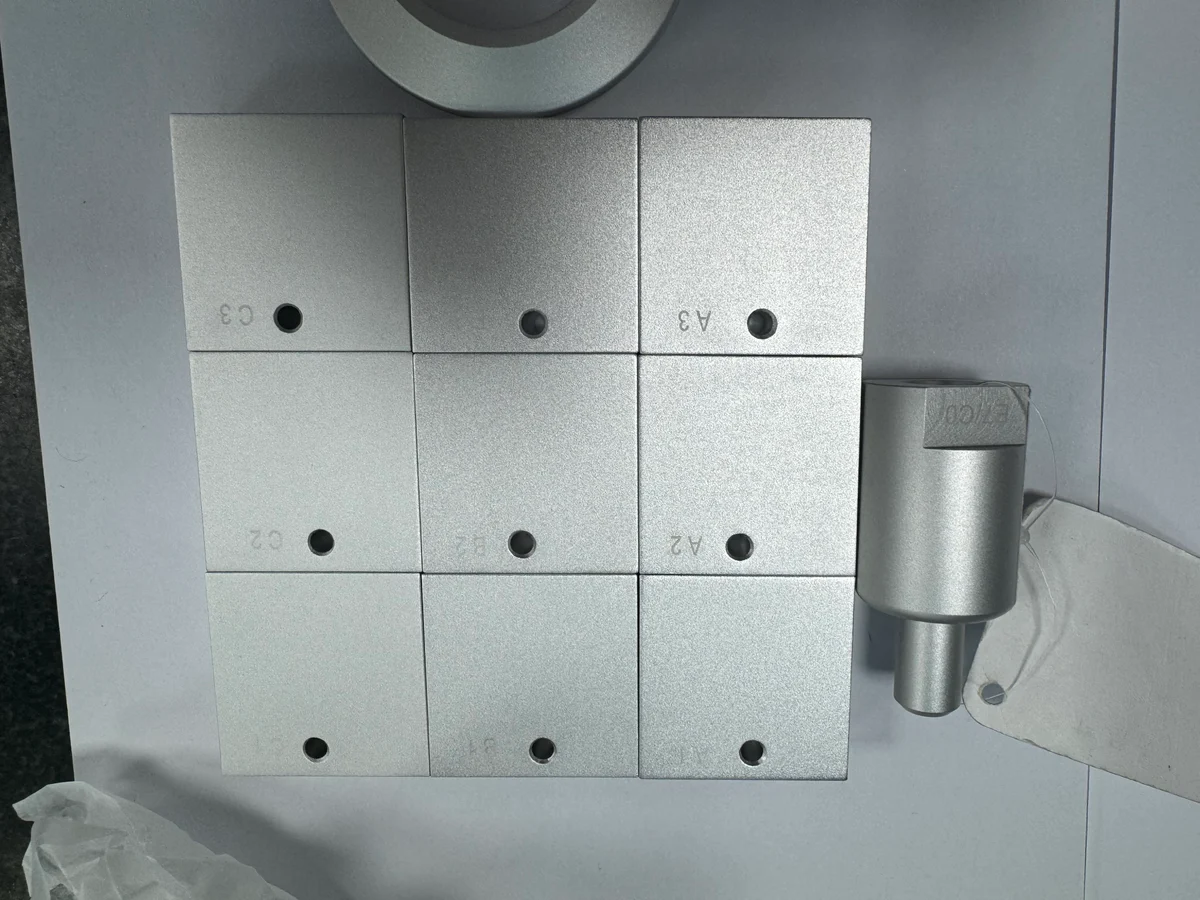
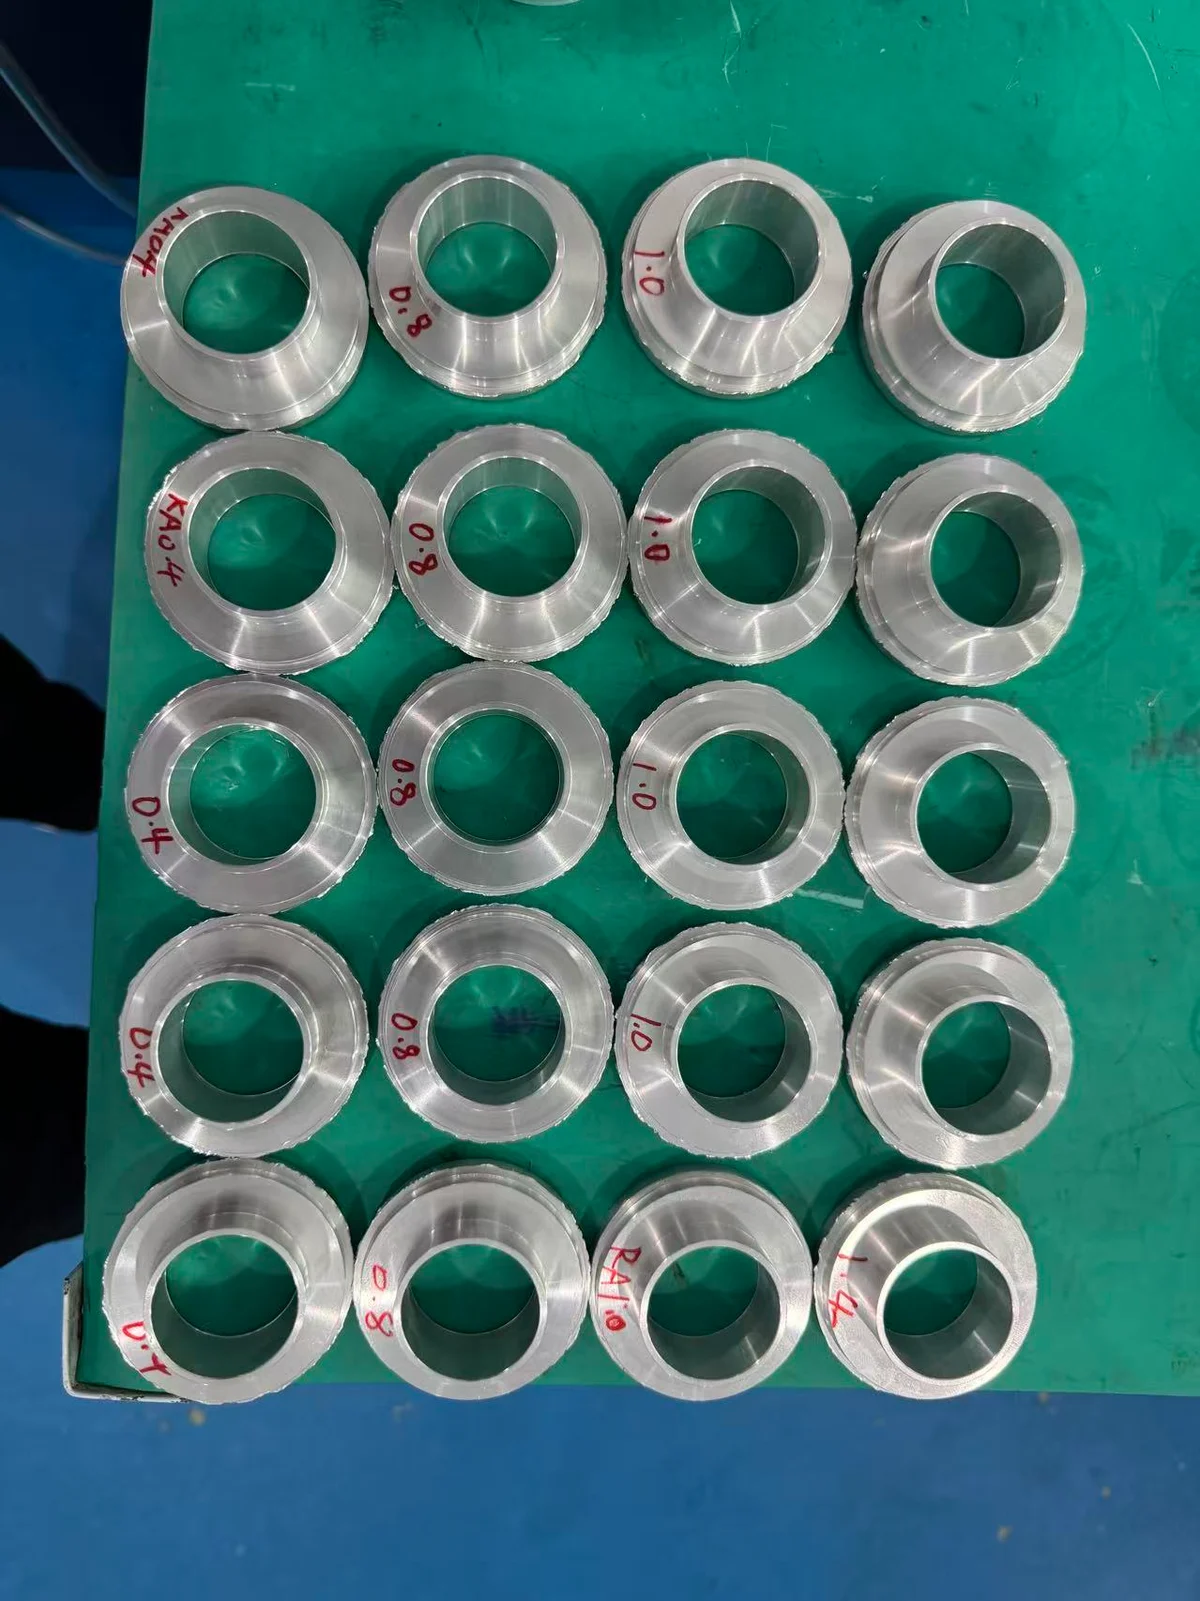
Wir notierten tatsächliche Ra-Werte der bearbeiteten Oberflächen auf den gedrehten Probekörpern und verglichen neun Oberflächenproben hinsichtlich Rauheit und Glanz. Die sichtbaren Beschriftungen geben die erfassten Ra-Werte dieser Vergleiche an; die Tabelle fasst die beiden zeitlich erfassten Versuche zusammen.
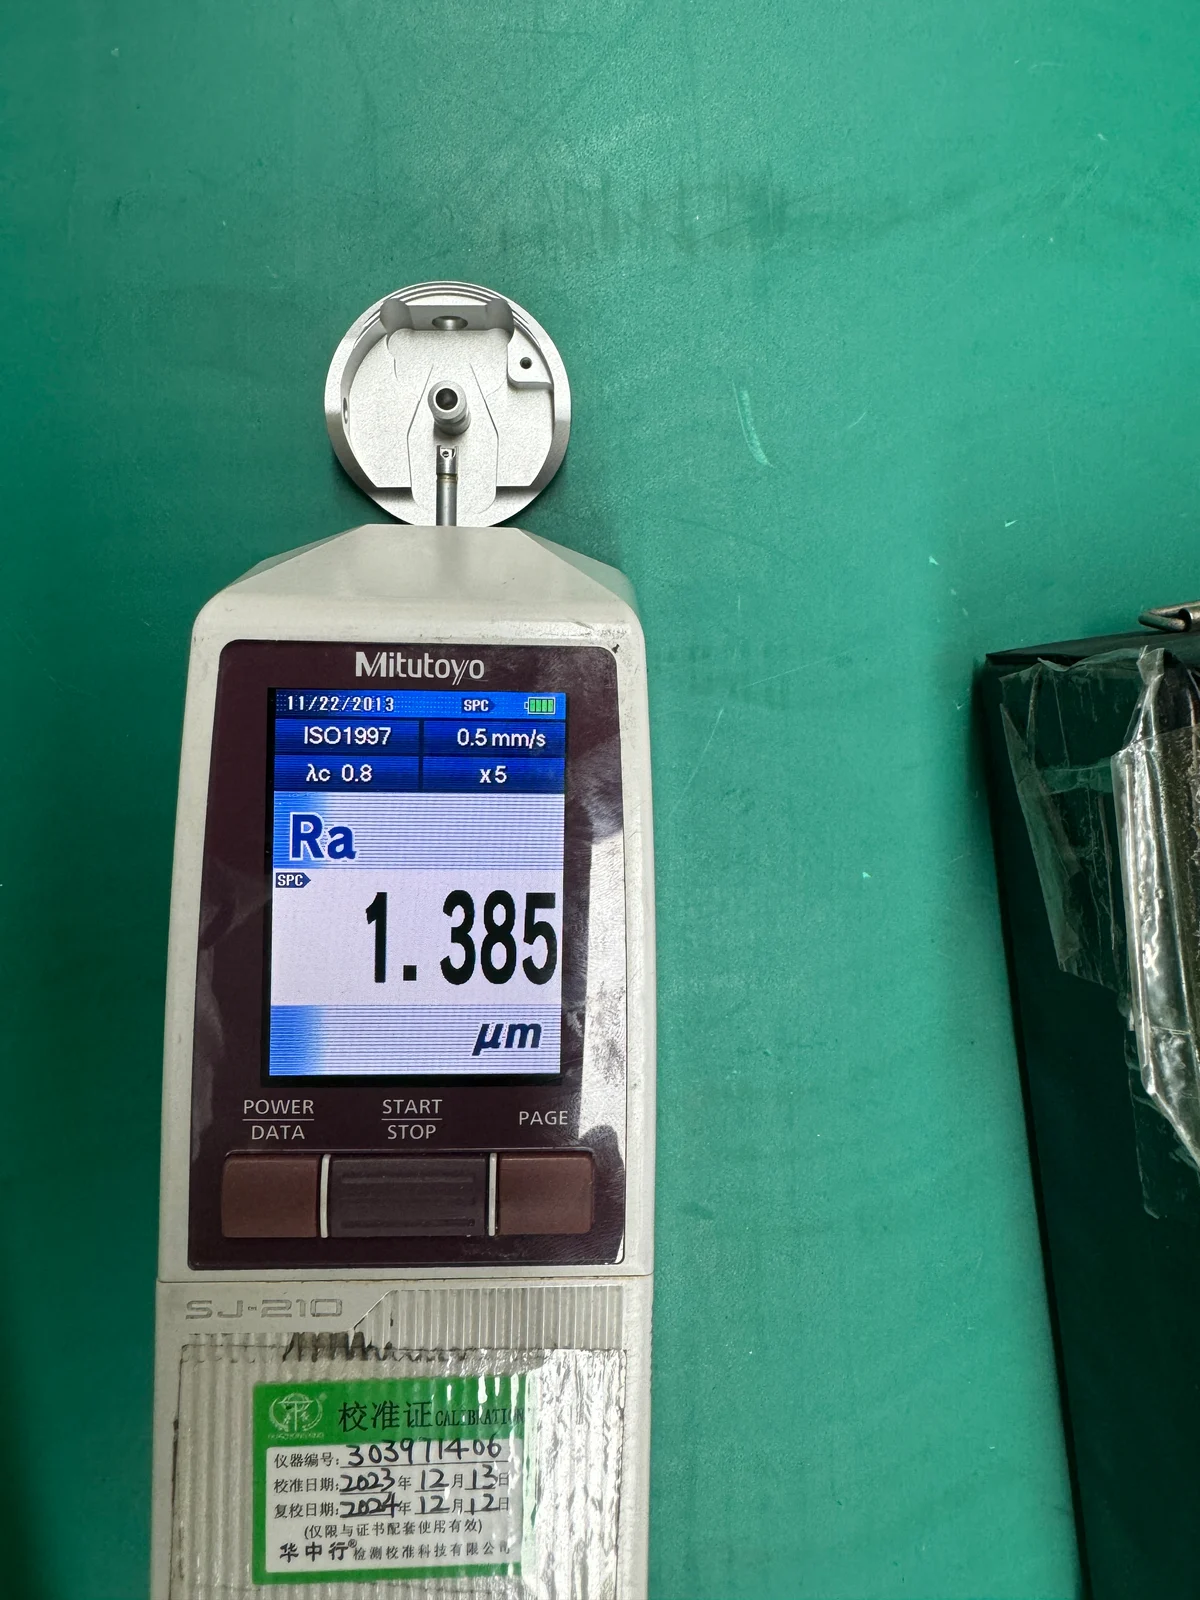
Das Prüffoto zeigt ein fertiges 6082-Bauteil aus demselben Projekt, gemessen nach Strahlen und Eloxieren an der zeichnungsgemäß festgelegten Fläche. Der angezeigte Ra-Wert beträgt 1,385 µm und liegt damit im geforderten Bereich von 0,9–1,6 µm. Das Foto stammt aus dem Projekt von 2024.
Für den Einkauf ist entscheidend, die betreffende Fläche, ihre endgültige Rauheit und den Messzustand festzulegen. Eine Ra-Anforderung direkt nach der Zerspanung und eine Anforderung nach dem Eloxieren können unterschiedliche Prozessfolgen und Preise ergeben.
| Gedrehte Oberfläche | Zeit je Probekörper | Versuchsziel |
|---|---|---|
| Ra ≈ 1,6 µm | Etwa 15 Min. | Erster Drehversuch |
| Ra ≈ 0,6 µm | Etwa 40 Min. | Vor der Oberflächenbehandlung erforderlich |
Endanforderung laut Zeichnung nach Strahlen und Eloxieren: Ra 0,9–1,6 µm. Die angegebenen Zeiten betreffen das Drehen der Probekörper; der Fertigungszyklus des fertigen Bauteils wird separat kalkuliert.
04
Passungen nach der Oberflächenbehandlung planen
Schichtdicke und daraus entstehende Maßänderung sind unterschiedliche Größen. Die Vorbehandlung kann Material abtragen; die Prozessfolge bestimmt die Nettoänderung an jeder Fläche. Geben Sie in der Anfrage die Oberflächenbehandlung, das gewünschte Erscheinungsbild, zu schützende Bereiche und die nach der Behandlung geforderten Maße an.
Die folgenden ausgewählten Werte stammen aus dem Referenzblatt unseres Oberflächenpartners. Sie beschreiben dessen aufgeführte Prozesse und sind keine universellen Werte für jede Eloxalspezifikation. Das vollständige Blatt unterscheidet außerdem Werkstoffgruppen und gestrahlte Varianten.
Die aufgeführten Aluminiumlegierungen für diese Tabellenzeilen sind 5052, 5083, 6061, 6063, 7075 und 7A04. Bei glänzenden und matten naturfarbenen Behandlungen ist die untere Grenze des Referenzbereichs negativ. Das Aufmaß lässt sich daher nicht durch einfaches Addieren der gesamten Schichtdicke zum bearbeiteten Maß bestimmen.
| Finish | Schicht (µm) | Änderung je Seite (µm) |
|---|---|---|
| Naturfarben / klar | 3–5 | 0 bis +2 |
| Glänzend naturfarben | 3–5 | −2 bis +1 |
| Matt naturfarben | 3–5 | −2 bis +1 |
| Standard schwarz | 10–15 | +4 bis +6 |
| Glänzend schwarz | 10–15 | +3 bis +5 |
| Mattschwarz | 10–15 | +3 bis +5 |
| Gestrahlt, schwarz (aufgeführte Varianten) | 10–15 | +3 bis +6 |
| Harteloxiert (aufgeführte Varianten) | 20–30 | +8 bis +12 |
Quelle: von OUJI bereitgestelltes Referenzblatt des Oberflächenpartners. Legierung, Vorbehandlung, Spezifikation und Aufmaß müssen für die tatsächliche Prozessfolge bestätigt werden.
05
Warum kleine Schichtaufmaße bei H7-Bohrungen zählen
Eine Bohrung Ø10 H7 hat Grenzmaße von 10,000–10,015 mm: Das Toleranzfeld ist nur 15 µm breit. Verwendet man die im Partnerdatenblatt angegebenen +8 bis +12 µm je Seite beim Harteloxieren für eine beispielhafte Bohrungsberechnung, verringert das Wachstum an beiden Wänden den Durchmesser um 16–24 µm.
Diese Änderung überschreitet das gesamte ursprüngliche Toleranzfeld. Deshalb prüfen wir vor Produktionsbeginn Aufmaße, Abdeckungen oder eine geplante Fertigbearbeitung. Das tatsächliche Wachstum ist für Bohrung und Behandlung abzustimmen; das Beispiel ist eine Planungsrechnung, kein Messergebnis der fotografierten Teile.
Das Angebot muss sowohl das Fertigmaß als auch die Flächen festlegen, die unbeschichtet bleiben dürfen. So lässt sich vermeiden, ein Angebot mit Maßkontrolle nach der Behandlung mit einem Angebot zu vergleichen, das von einer Abnahme vor der Oberflächenbehandlung ausgeht.
06
Wärmebehandlung, Prüfung und Lieferung berücksichtigen
Geben Sie für die Wärmebehandlung Werkstoff und Ausgangszustand, Verfahren, Härte und Prüfverfahren, gegebenenfalls Randschichthärtetiefe sowie die anschließend abzunehmenden Maße an. Die Prozessfolge kann Schruppen, Aufmaß für die spätere Fertigbearbeitung, Wärmebehandlung und Endprüfung erfordern.
Nach unserer aktuellen Lieferkettenerfahrung beginnt die Planungsdauer für Aufkohlen und ähnliche Behandlungen mit festgelegter Härtetiefe bei etwa sieben Arbeitstagen einschließlich Hin- und Rücktransport. Für eine Vakuumwärmebehandlung sind es auf derselben Grundlage etwa drei Arbeitstage. Die Behandlungskosten enthalten diese Frachtkosten.
Diese Planungswerte gelten für den Wärmebehandlungsschritt. Zum Gesamtauftrag gehören außerdem Materialbeschaffung, Zerspanung, gegebenenfalls Nachbearbeitung und Endprüfung. Der Versandtermin wird für die gesamte Prozessfolge bestätigt.
Auch Kennzeichnung, Verpackung und Dokumentation können das Angebot beeinflussen. Geben Sie Inhalt und Position der Kennzeichnung an, benennen Sie einzeln zu schützende Teile und erforderliche Berichte oder Zeugnisse. Ein kundenspezifisches Erstmusterformat oder ein Prüfplan sollte vor Produktionsbeginn vereinbart werden.
07
Warum Kleinserien höhere Stückkosten haben
Nach unserer üblichen Kalkulationserfahrung benötigen Arbeitsplanung und Programmierung etwa zwei bis vier Stunden je Bauteilentwurf. Einrichten und Einfahren der Maschine kommen hinzu. Der Planungs- und Programmieraufwand ist häufig ähnlich, unabhängig davon, ob fünf oder hundert Teile bestellt werden.
Das folgende Beispiel geht von drei Stunden Arbeitsplanung und Programmierung sowie einem zehnminütigen Bearbeitungszyklus je Teil aus. Es zeigt ausschließlich die Verteilung dieses Aufwands auf die Stückzahl. Einrichtung, Material, Oberflächenbehandlung und Prüfung kommen hinzu; für verschiedene Tätigkeiten können unterschiedliche Stundensätze gelten.
Prototypen mit mehreren Arbeitsgängen benötigen zusätzliche Rohlinge für Verluste beim Einfahren der Prozessfolge. Nach unserer Werkstatterfahrung können für zehn Fertigteile etwa dreizehn Rohlinge eingeplant werden; bei vertrauten Teilen im üblichen OUJI-Fertigungsspektrum reichen ungefähr zwölf aus.
Zwölf Rohlinge für zehn zu liefernde Teile bedeuten zwei zusätzliche Rohlinge zum Ausgleich von Entwicklungsverlusten. Das beschreibt eine Materialreserve und keine gemessene Ausschussquote von 20 %. Die passende Reserve hängt vom Teil und seinen Arbeitsgängen ab.
Wenn Wiederholaufträge zu erwarten sind, geben Sie Prototypenmenge, erste Serie und voraussichtliche Nachbestellmengen getrennt an. Das verbessert die Planung des Vorbereitungsaufwands und der wiederkehrenden Fertigung.
| Bestellmenge | Fixer Aufwand je Teil | Gesamt je Teil |
|---|---|---|
| 5 Teile | 36 Minuten | 46 Minuten |
| 100 Teile | 1,8 Minuten | 11,8 Minuten |
Der fixe Aufwand umfasst Arbeitsplanung und Programmierung. Die Gesamtzeit enthält zusätzlich den zehnminütigen Bearbeitungszyklus. Dieses Rechenbeispiel schließt Einrichten und Einfahren der Maschine aus; die addierten Zeiten entsprechen keiner Preiskalkulation mit einem einheitlichen Stundensatz.
08
Unterlagen für ein präzises CNC-Angebot
Eine vollständige Anfrage hilft Lieferanten, dieselben Anforderungen an das Fertigteil zu kalkulieren. Geben Sie die folgenden Informationen an und kennzeichnen Sie Entscheidungen, die Sie mit uns abstimmen möchten.
- STEP-Modell und bemaßte Zeichnung mit Revisionsstand.
- Genaue Werkstoffsorte und Zustand sowie zulässige Alternativen.
- Kritische Maße, Passungen, Bezüge sowie Form- und Lagetoleranzen.
- Oberflächenrauheit, betreffende Flächen und Gültigkeit vor oder nach der Oberflächenbehandlung.
- Oberflächenspezifikation, Farb- oder Sichtmuster, abzudeckende Bereiche und endgültige Maßanforderungen.
- Wärmebehandlungsverfahren, Härte/Prüfverfahren und gegebenenfalls Randschichthärtetiefe.
- Beschriftungsinhalt, Position und gegebenenfalls Tiefe.
- Prototypenmenge, erste Produktionsserie und erwarteter Wiederholbedarf.
- Prüfumfang, Berichtsformate und Anforderungen an Werkstoffdokumente.
- Verpackung, gewünschter Liefertermin und Lieferort.
09
Häufige Fragen zu Angeboten
Warum nennen zwei Lieferanten unterschiedliche Preise? Vergleichen Sie den angenommenen Werkstoff, die Aufspannungen, Oberflächenbehandlung, Prüfung und enthaltenen Lieferleistungen. Auch Maschineneignung, verfügbare Kapazität und kaufmännische Bedingungen beeinflussen den Preis. Eine präzisere Anfrage erleichtert den Vergleich.
Können Sie anhand einer STEP-Datei kalkulieren? Ja, unter Angabe der Annahmen. Zeichnung sowie relevante Werkstoff-, Toleranz- und Oberflächenanforderungen müssen vor Produktionsbeginn abgestimmt sein.
Was geschieht bei einem Werkstoffwechsel nach dem Angebot? Wir prüfen Materialkosten und betroffene Arbeitsgänge und bestätigen anschließend das angepasste Angebot und den Terminplan.
Welche Prüfunterlagen sollten wir anfordern? Geben Sie die Anforderungen Ihres Abnahmeverfahrens an, einschließlich Berichtsformat und Stichprobenplan. Prüfumfang und Lieferdokumente werden bei der Angebotsprüfung vereinbart.
Quellen & technische Referenzen
- Maßtoleranz: Ø10 H7 — Mitsubishi Materials
Referenz für die in der Berechnung verwendeten Bohrungsgrenzmaße von 10,000–10,015 mm.
- OUJI-Projekterfahrung und Prozesskoordination — OUJI
Der Autor stellte die Drehzeiten der Probekörper und die Fotos des 6082-Projekts von 2024 bereit und bestätigte den Zustand des Fertigteils bei der Messung. Die Aufmaßtabelle wurde aus dem Referenzblatt des Oberflächenpartners übertragen; die Werte sind kein allgemeingültiger Prozessstandard.
Brauchen Sie eine projektspezifische Antwort?