Un preventivo di lavorazione CNC comprende materiale, pianificazione del ciclo e programmazione, attrezzaggio della macchina, tempo di lavorazione, controllo e operazioni secondarie. La quantità ordinata determina la quota dei costi di preparazione attribuita a ciascun pezzo finito. In OUJI, i tre aspetti da chiarire più spesso sono la lega esatta, le quote importanti per l'assemblaggio e lo stato superficiale richiesto.
Quotate il requisito del pezzo finito. Una superficie che deve rispettare un limite di rugosità dopo sabbiatura e anodizzazione può richiedere molto più tempo di tornitura prima della finitura. Lo stesso principio vale per gli accoppiamenti dopo rivestimento, le dimensioni dopo trattamento termico e i grezzi necessari durante la messa a punto di un ciclo prototipale.
01
Partire dalla lega e dalla provenienza del materiale
La sola indicazione «alluminio» lascia aperte decisioni importanti. Molte richieste che riceviamo riguardano 6061, 7075 o 5083, ma il preventivo deve indicare lega, stato di fornitura, dimensioni del grezzo e impiego previsto. Se la lega non è specificata, spesso proponiamo inizialmente il 6061-T6 per discuterne; il materiale viene concordato prima della produzione.
La voce materiale dipende anche da disponibilità, volume da asportare, quantità minime di acquisto e certificati richiesti. Il solo prezzo al chilogrammo non descrive il costo del grezzo utilizzabile.
Nella nostra esperienza di approvvigionamento, il grezzo in 7075 arriva spesso in circa due giorni, mentre le leghe della serie 2000, come la 2024, possono richiedere circa una settimana. In fase di offerta verifichiamo la disponibilità della lega, dello stato e delle dimensioni del grezzo richiesti.
I requisiti estetici possono influenzare anche l'organizzazione della lavorazione. Per i pezzi in 7075 con esigenze estetiche cerchiamo di dedicare le macchine ad allumini simili e di mantenere lo stesso tipo di fluido da taglio. Nella nostra esperienza, questo aiuta a contenere le variazioni estetiche legate all'ossidazione. È un elemento del processo, insieme ai requisiti di finitura e aspetto concordati.
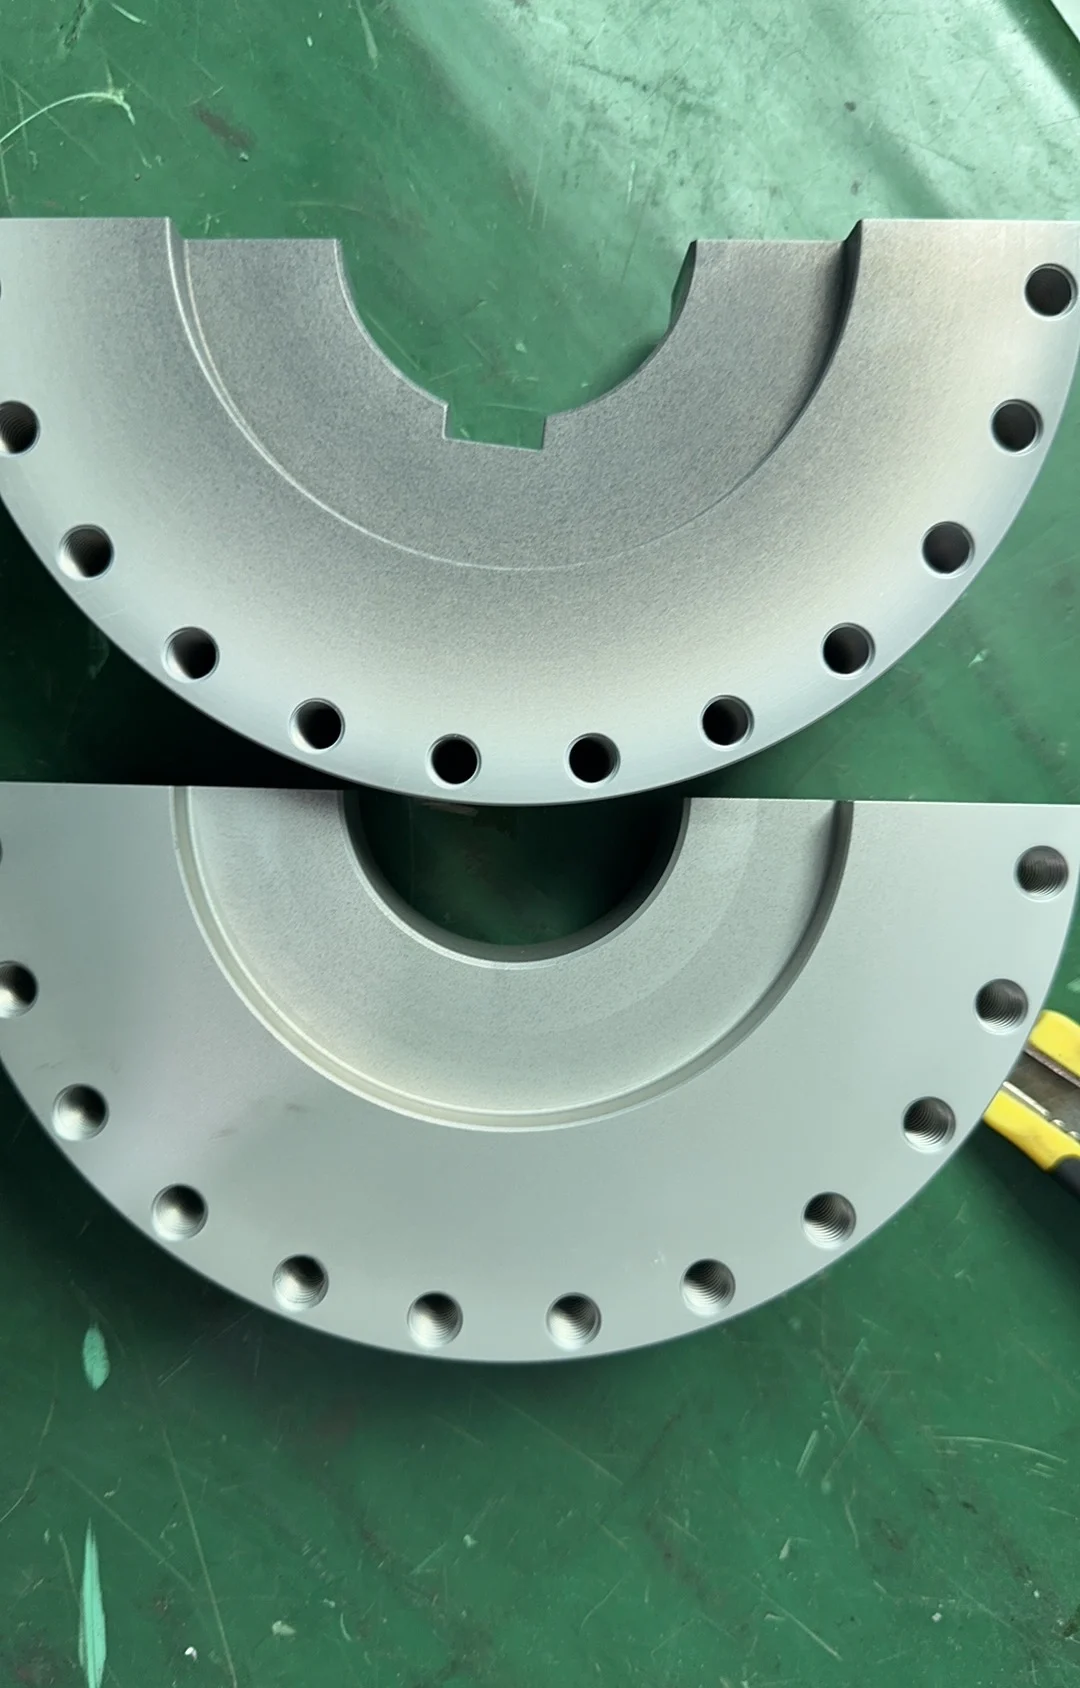
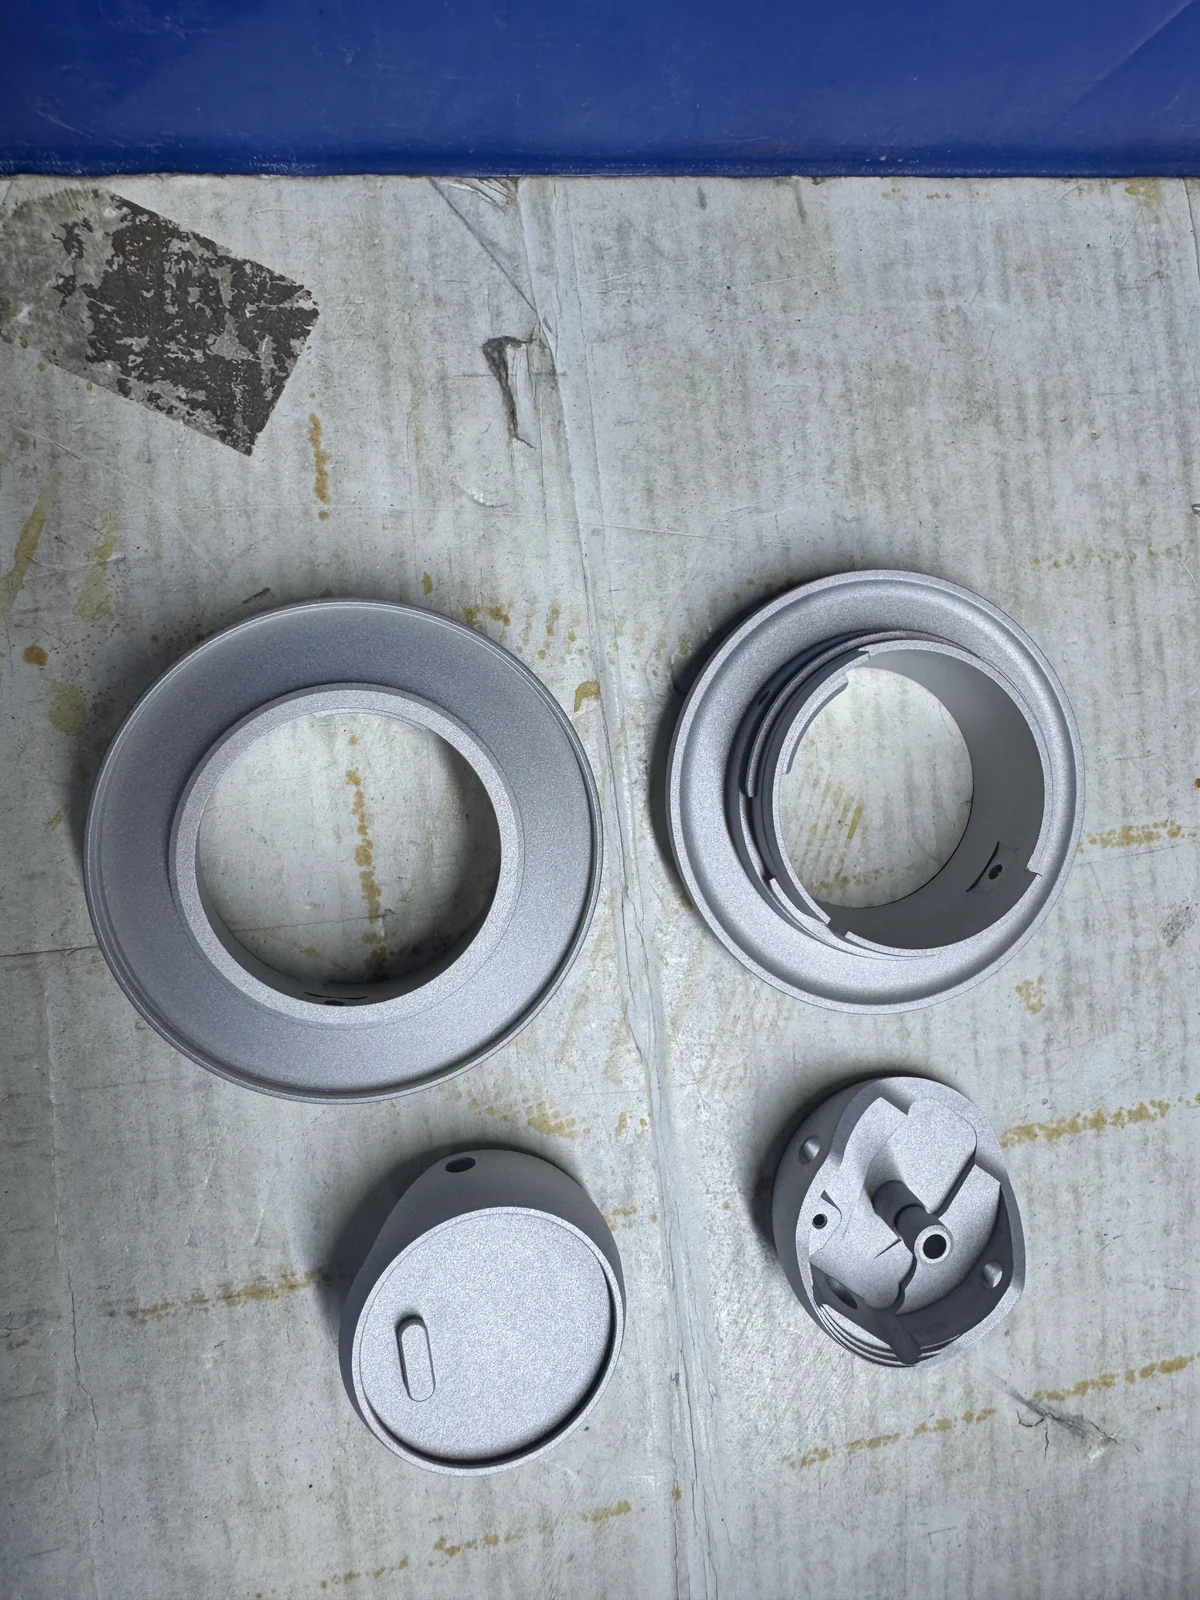
Abbiamo riscontrato problemi estetici emersi soltanto dopo l'anodizzazione, quando il tempo di lavorazione era già stato impiegato. La foto documenta un colore disomogeneo su componenti in 6082 del progetto del 2024 descritto più avanti. Superfici visibili, tracciabilità del grezzo e criteri estetici di accettazione vanno discussi già in fase di preventivo.
Se il materiale cambia dopo il preventivo, riesaminiamo il costo del materiale e le fasi di lavorazione, finitura, controllo e pianificazione interessate prima di confermare l'offerta aggiornata.
02
Spiegare la funzione delle quote critiche
Fori di posizionamento, fori per spine, alesaggi di accoppiamento e requisiti geometrici rispetto ai riferimenti spesso determinano come bloccare, lavorare e controllare un pezzo. Indicate quale superficie posiziona l'assieme, quale foro si accoppia con un altro componente e quali dimensioni devono essere accettate dopo la finitura.
Per alcuni particolari speciali selezionati usiamo ±0,02 mm come obiettivo interno di controllo del processo. È uno standard della nostra officina per quei pezzi, non una tolleranza promessa a tutti i clienti. L'accettazione segue il disegno concordato e le relative tolleranze generali, come la classe ISO 2768 specificata.
Se una caratteristica richiede limiti più stretti della tolleranza generale del disegno, indicatelo esplicitamente. Potremo così includere staffaggio, lavorazione e controlli necessari nel preventivo, senza scoprire il requisito durante l'assemblaggio.
03
Prove di tornitura: da 15 a 40 minuti
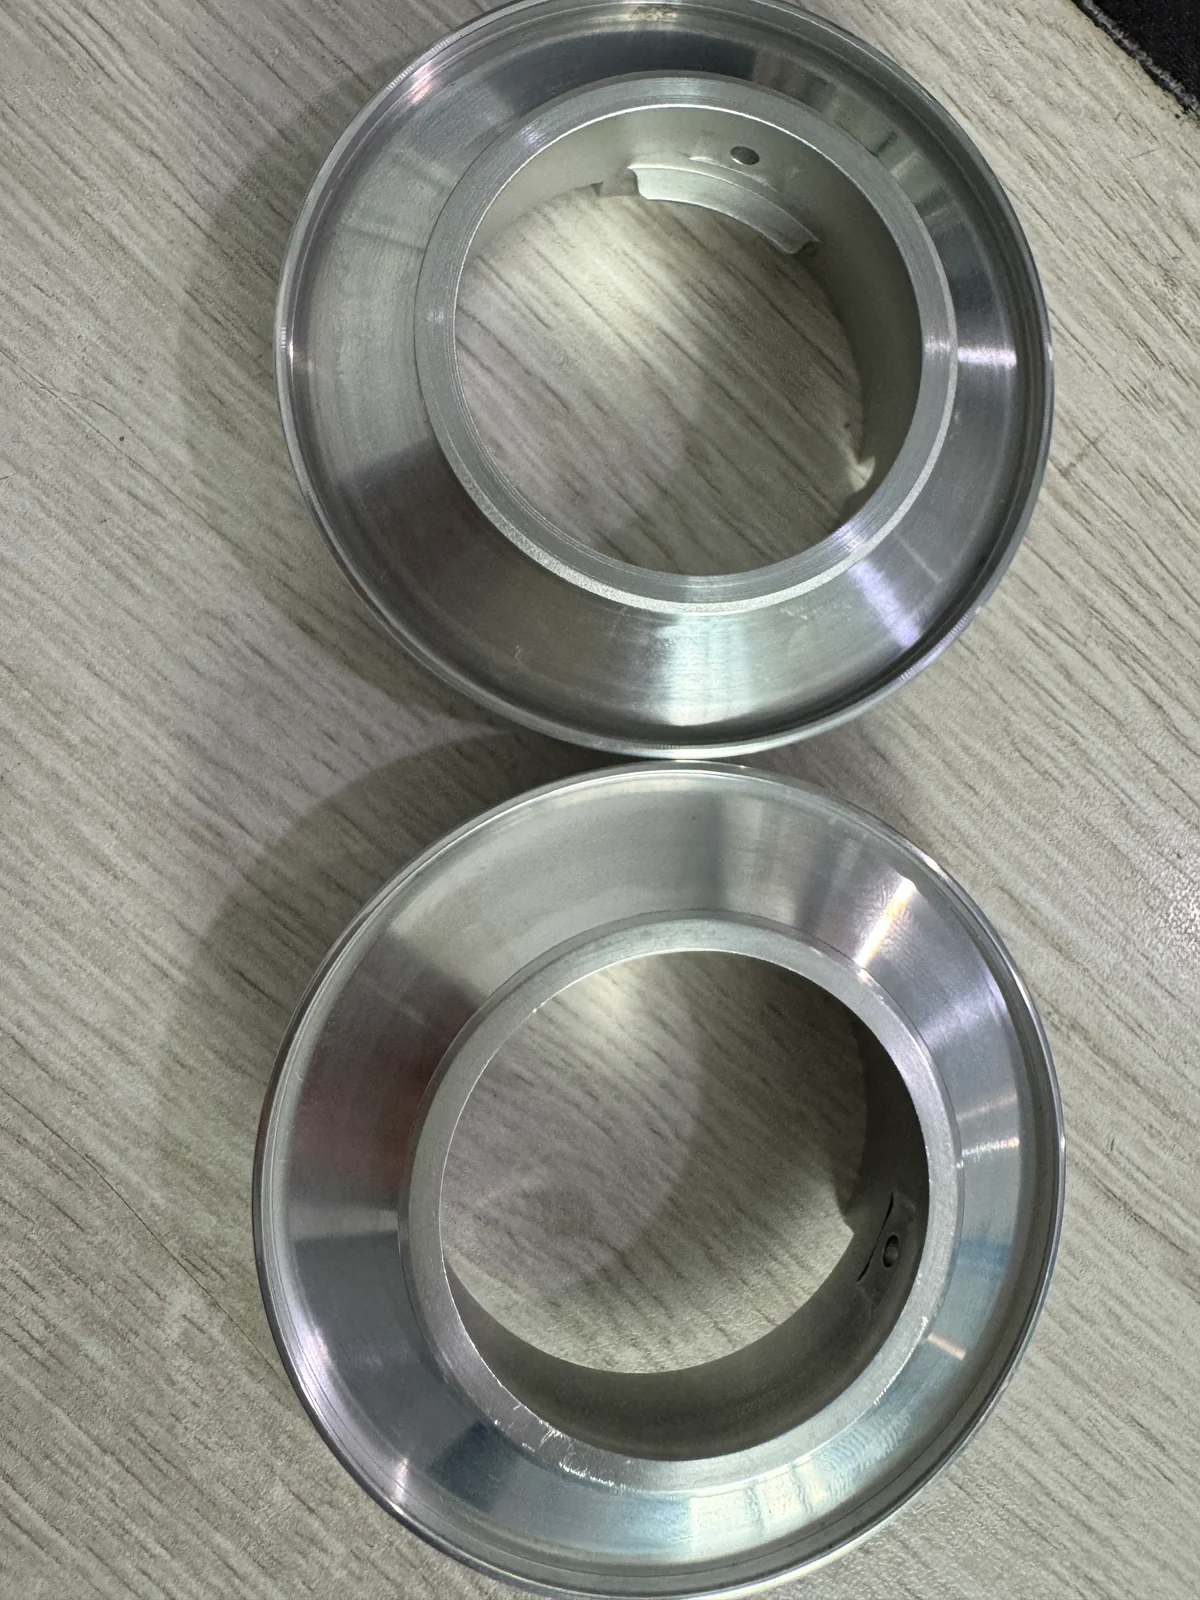
In un progetto del 2024 abbiamo lavorato alluminio 6082 su un tornio Mazak, seguito da sabbiatura e anodizzazione. Il disegno richiedeva, dopo queste operazioni, una rugosità finale di Ra 0,9–1,6 µm. La superficie lavorata doveva quindi essere preparata in funzione delle fasi successive.
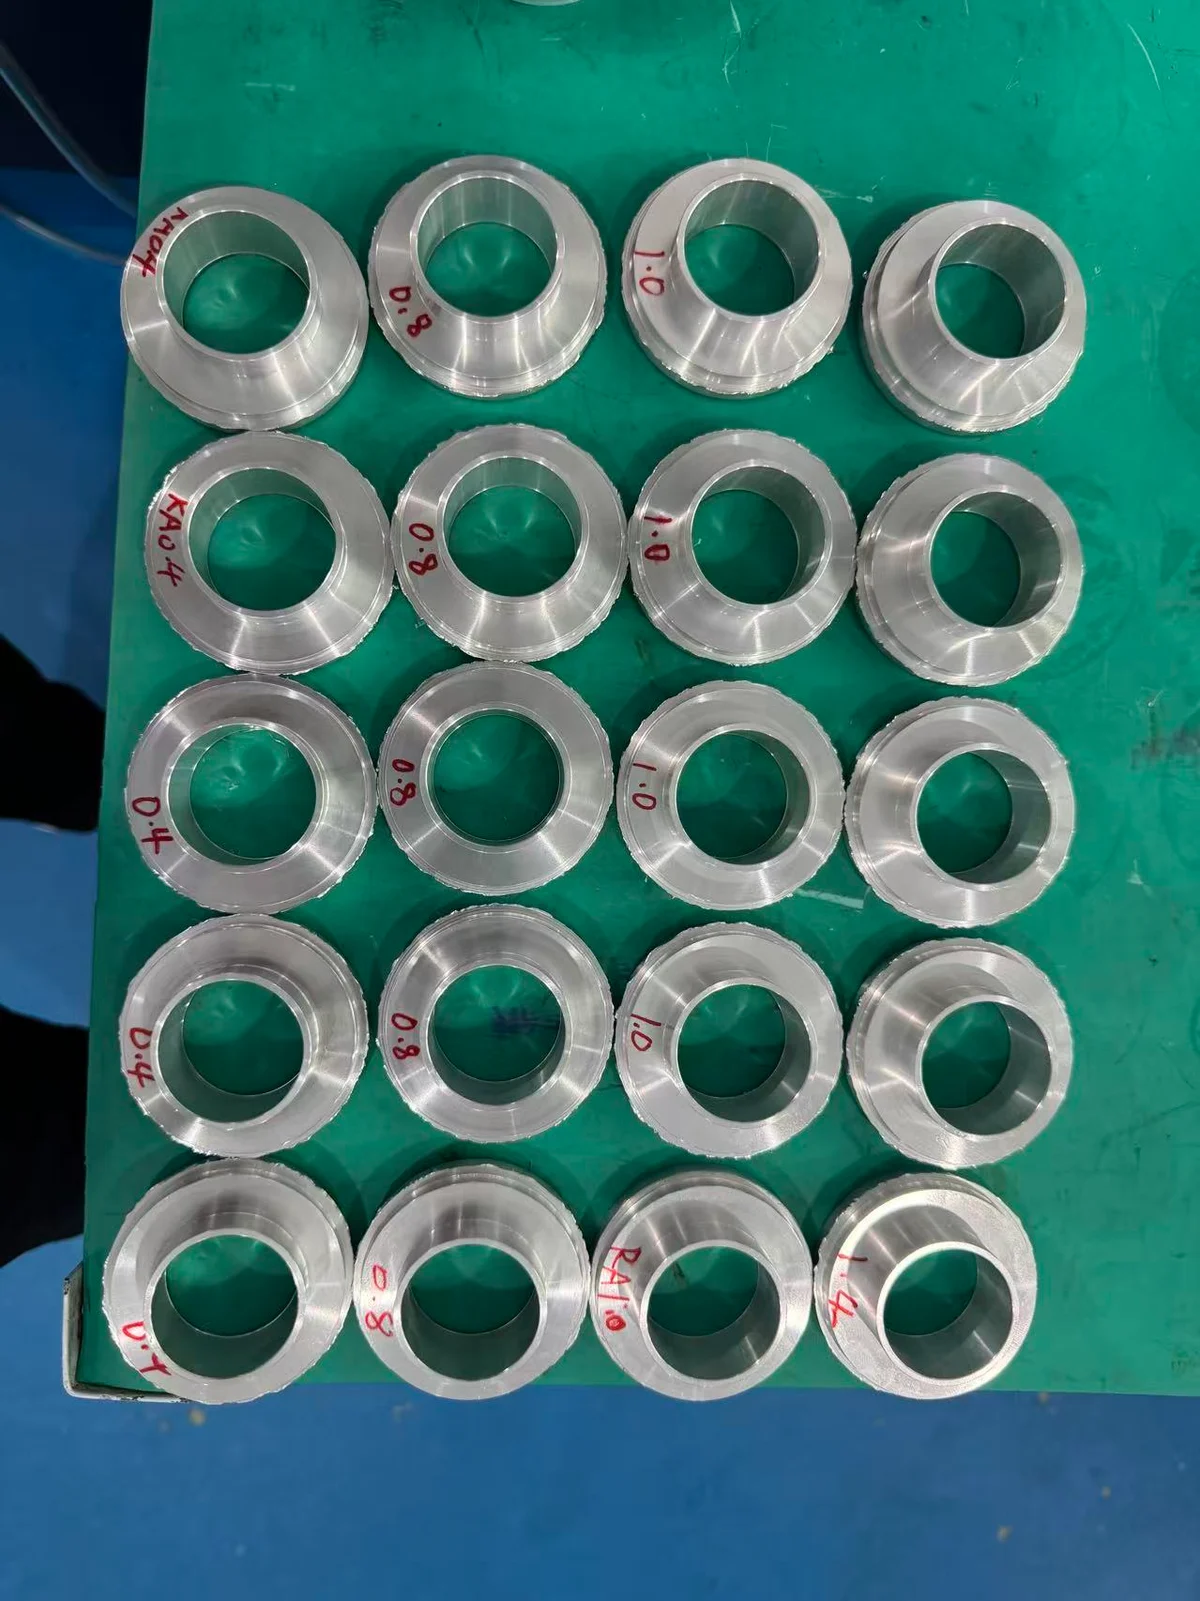
Durante lo sviluppo, la tornitura dei provini fino a circa Ra 1,6 µm richiedeva circa 15 minuti ciascuno. Le prove hanno dimostrato che dovevamo controllare la superficie lavorata CNC a Ra 0,6 µm per soddisfare con regolarità il requisito finale dopo sabbiatura e anodizzazione. Per raggiungere circa Ra 0,6 µm servivano circa 40 minuti per provino.
La prova di 40 minuti ha richiesto circa 2,7 volte il tempo della prova di 15 minuti. Sono tempi di tornitura dei provini. Aiutano a spiegare il costo del processo; geometria del componente di produzione e ciclo completo determinano il tempo e il prezzo quotati.
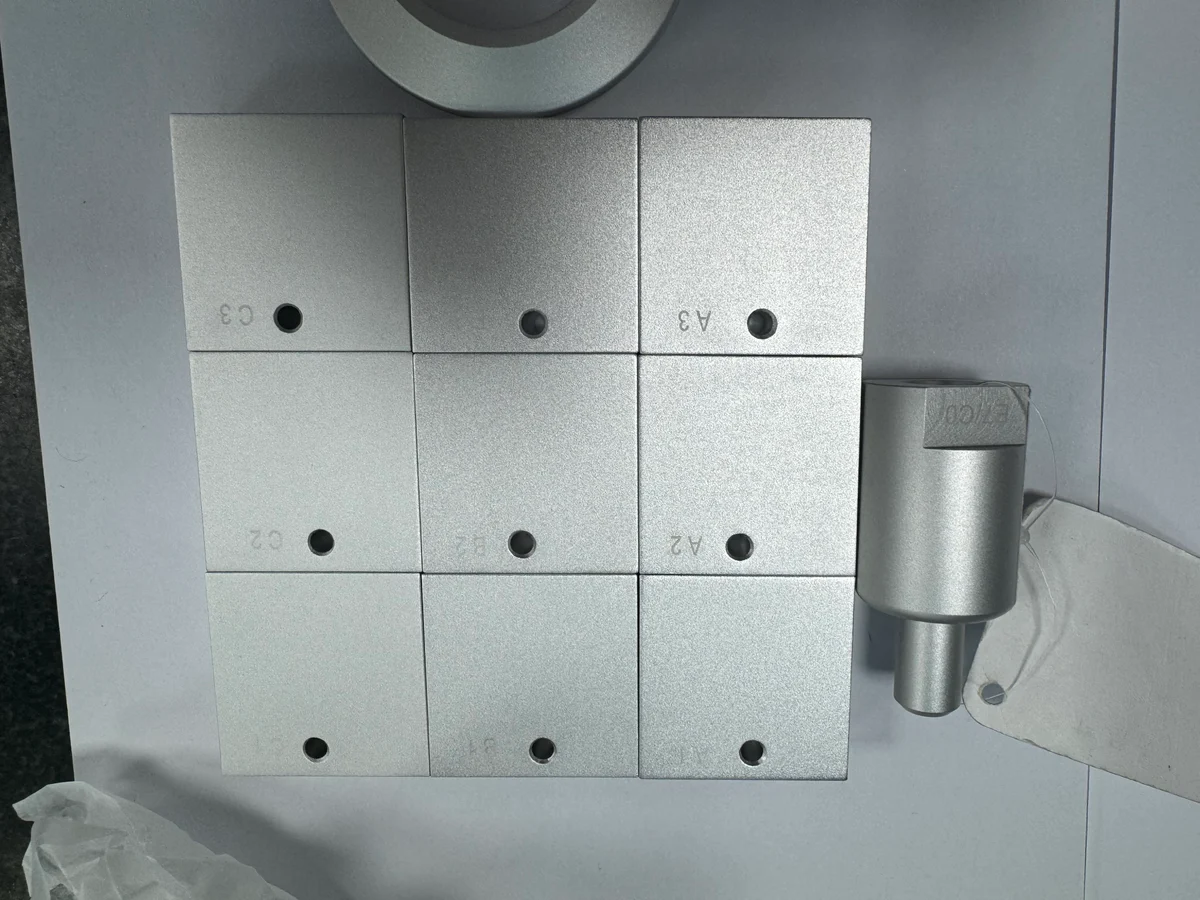
Abbiamo annotato sui provini torniti i valori Ra effettivi delle superfici lavorate e usato un confronto di nove campioni per esaminare rugosità e brillantezza. Le annotazioni visibili nella foto identificano i valori Ra registrati nei confronti; la tabella riassume le due prove cronometrate.
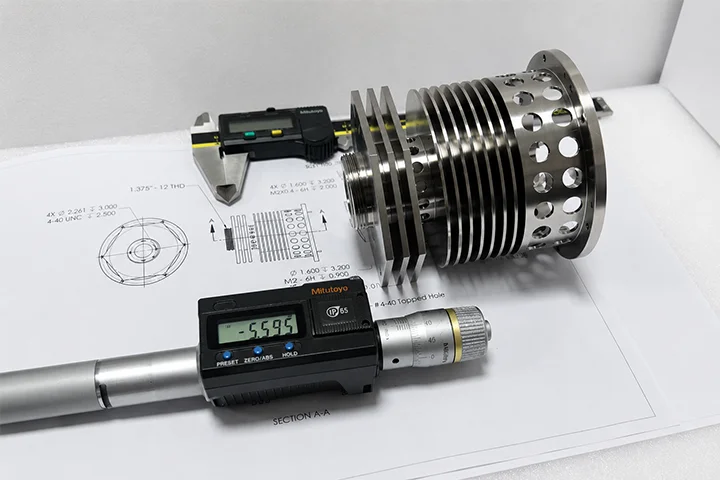
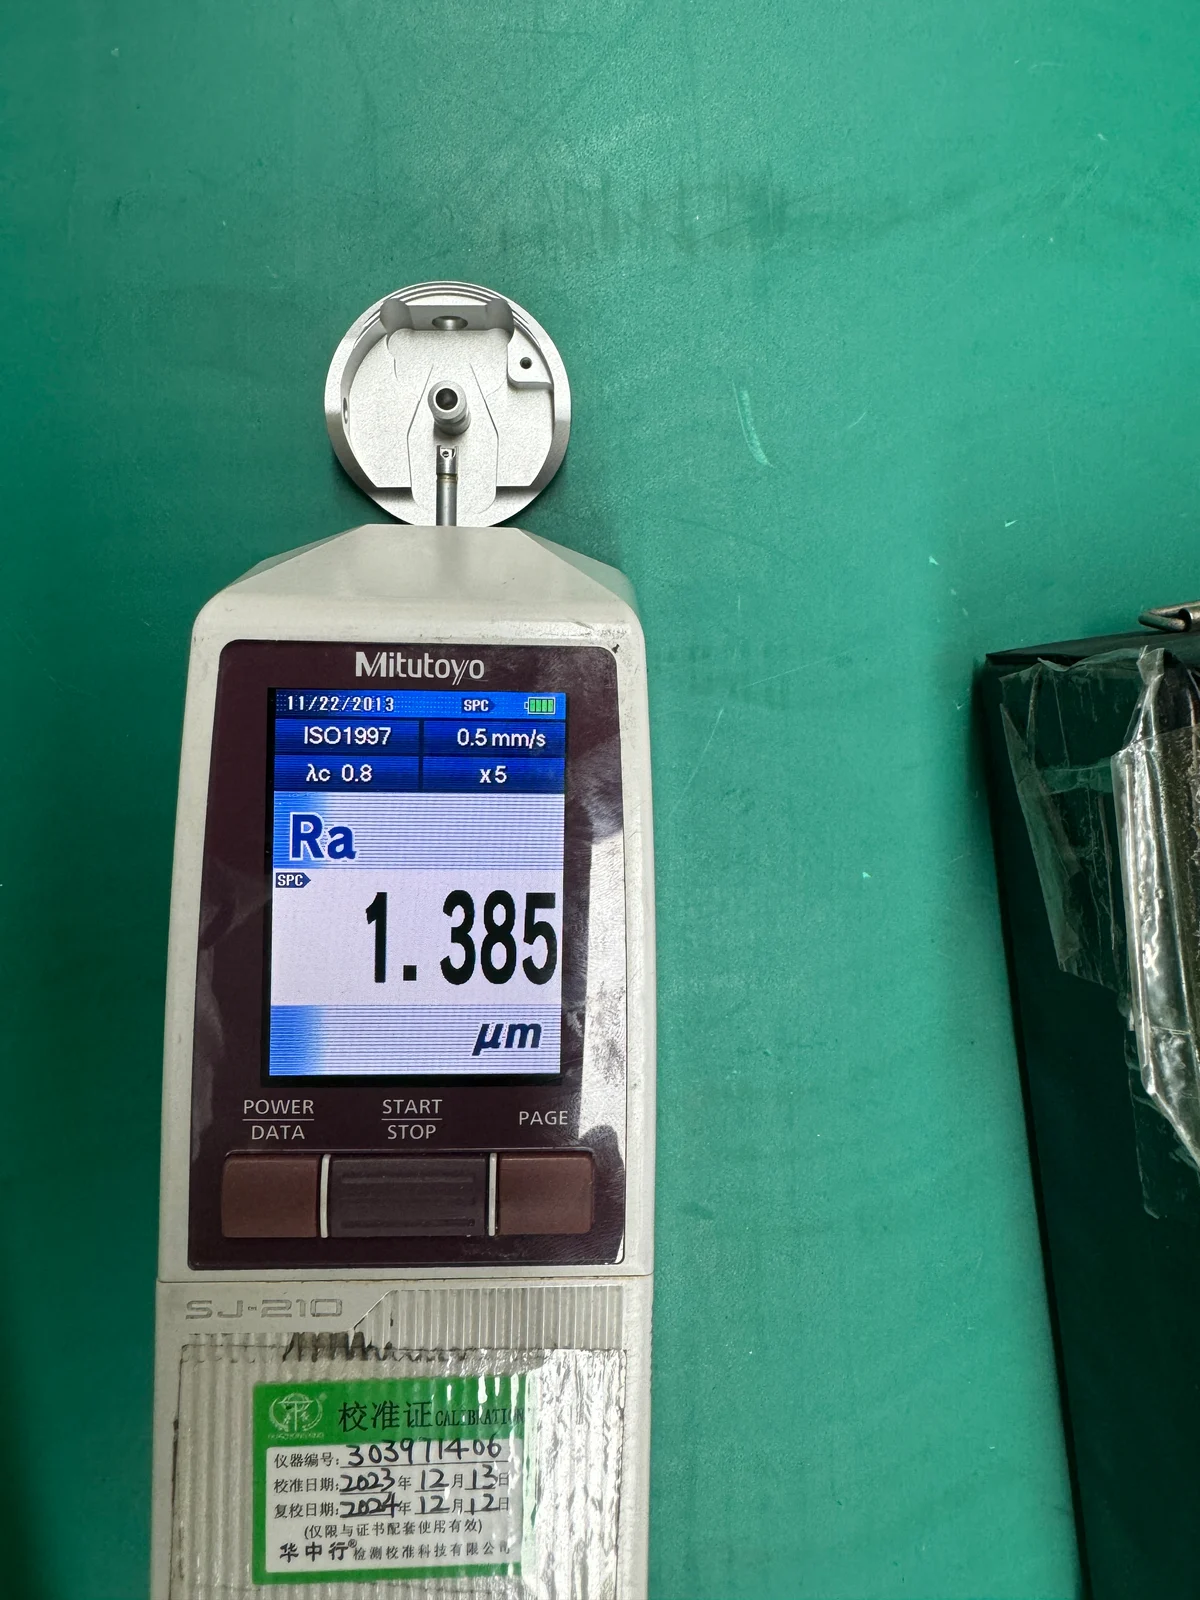
La fotografia di controllo mostra un componente finito in 6082 dello stesso progetto, misurato sulla superficie indicata a disegno dopo sabbiatura e anodizzazione. La lettura Ra visualizzata è 1,385 µm, nell'intervallo richiesto di 0,9–1,6 µm. La foto appartiene al progetto del 2024.
Per l'acquirente è utile indicare la superficie, la rugosità finale e lo stato nel quale va misurata. Un requisito Ra dopo la sola lavorazione meccanica e uno dopo anodizzazione possono richiedere cicli e prezzi diversi.
| Superficie tornita | Tempo per provino | Scopo della prova |
|---|---|---|
| Ra ≈ 1,6 µm | Circa 15 min | Prima prova di tornitura |
| Ra ≈ 0,6 µm | Circa 40 min | Necessario prima della finitura |
Requisito finale a disegno dopo sabbiatura e anodizzazione: Ra 0,9–1,6 µm. I tempi riportati riguardano la tornitura dei provini; il ciclo produttivo del componente finito viene quotato separatamente.
04
Pianificare l'accoppiamento dopo la finitura
Lo spessore del rivestimento e la variazione dimensionale risultante sono grandezze diverse. Il pretrattamento può asportare materiale e il ciclo di finitura determina la variazione netta su ogni superficie. Nella richiesta di offerta indicate finitura, riferimento estetico, zone da proteggere e dimensioni richieste dopo il trattamento.
I valori selezionati di seguito provengono dalla tabella di riferimento del nostro partner di finitura. Descrivono i processi elencati da quel partner, non valori universali per ogni specifica di anodizzazione. La tabella completa distingue inoltre gruppi di materiali e varianti sabbiate.
Per queste righe, le leghe di alluminio elencate sono 5052, 5083, 6061, 6063, 7075 e 7A04. I trattamenti naturali lucidi e opachi hanno un limite inferiore negativo nell'intervallo di riferimento: il sovrametallo non si determina quindi aggiungendo semplicemente tutto lo spessore dello strato alla quota lavorata.
| Finitura | Strato (µm) | Variazione per lato (µm) |
|---|---|---|
| Naturale / trasparente | 3–5 | da 0 a +2 |
| Naturale lucido | 3–5 | da −2 a +1 |
| Naturale opaco | 3–5 | da −2 a +1 |
| Nero standard | 10–15 | da +4 a +6 |
| Nero lucido | 10–15 | da +3 a +5 |
| Nero opaco | 10–15 | da +3 a +5 |
| Sabbiato nero (varianti elencate) | 10–15 | da +3 a +6 |
| Anodizzazione dura (varianti elencate) | 20–30 | da +8 a +12 |
Fonte: tabella di riferimento del partner di finitura fornita da OUJI. Confermare lega effettiva, preparazione, specifica e compensazione dimensionale per il ciclo previsto.
05
Perché una piccola variazione di rivestimento conta su un foro H7
Un foro Ø10 H7 ha limiti dimensionali di 10,000–10,015 mm: una fascia di tolleranza larga solo 15 µm. Utilizzando, a titolo di esempio, la variazione di +8/+12 µm per lato indicata dal partner per l'anodizzazione dura, la crescita su entrambe le pareti ridurrebbe il diametro di 16–24 µm.
Questa variazione supera l'intera fascia di tolleranza originale. Prima della produzione valutiamo quindi compensazioni di lavorazione, mascheratura o una fase di finitura prevista. La crescita effettiva va concordata per il foro e il trattamento: questo è un calcolo di pianificazione, non un risultato misurato sui pezzi fotografati.
Il preventivo deve indicare sia la dimensione finale sia le superfici che possono rimanere senza rivestimento. Questo evita anche di confrontare un'offerta che include il controllo dimensionale dopo il trattamento con una che presume l'accettazione prima della finitura.
06
Includere trattamento termico, controlli e consegna
Per il trattamento termico indicate materiale e stato iniziale, processo richiesto, durezza e metodo di prova, profondità dello strato indurito ove applicabile e dimensioni da accettare dopo il trattamento. Il ciclo può richiedere sgrossatura, sovrametallo per la finitura successiva, trattamento termico e controllo finale.
Nella nostra attuale esperienza di approvvigionamento, la cementazione e i trattamenti simili con profondità di indurimento specificata richiedono, come base di pianificazione, circa sette giorni lavorativi, inclusi trasporto di andata e ritorno. Per il trattamento termico sotto vuoto si parte da circa tre giorni lavorativi, sulla stessa base. Il costo del trattamento comprende tali trasporti.
Questi tempi di pianificazione riguardano la sola fase di trattamento. L'ordine completo comprende anche approvvigionamento, lavorazione, eventuale finitura successiva e controllo finale; la data di spedizione viene confermata per l'intero ciclo.
Anche marcatura, imballaggio e documentazione possono influire sul preventivo. Indicate contenuto e posizione della marcatura, pezzi da proteggere singolarmente e rapporti o certificati richiesti. Un formato di primo articolo o piano di controllo specifico del cliente va concordato prima della produzione.
07
Perché un piccolo lotto costa di più per pezzo
Nella nostra abituale esperienza di preventivazione, pianificazione del ciclo e programmazione richiedono circa due-quattro ore per un disegno di pezzo. Attrezzaggio e messa a punto della macchina sono attività aggiuntive. L'impegno di pianificazione e programmazione è spesso simile per un ordine di cinque o di cento pezzi.
L'esempio seguente ipotizza tre ore di pianificazione e programmazione e un ciclo di lavorazione di dieci minuti per pezzo. Mostra soltanto come queste ore si ripartiscono sulla quantità. Attrezzaggio, materiale, finitura e controllo si aggiungono, e le diverse attività possono avere tariffe orarie differenti.
I prototipi con più operazioni richiedono anche grezzi aggiuntivi per compensare gli scarti durante la messa a punto del ciclo. Secondo la nostra esperienza in officina, per un ordine di dieci pezzi finiti si possono prevedere circa tredici grezzi; per particolari noti nel normale campo di lavoro di OUJI, circa dodici possono bastare.
Dodici grezzi per consegnare dieci pezzi significano due grezzi aggiuntivi per assorbire gli scarti di sviluppo. È una riserva di materiale, non un tasso di scarto misurato del 20%. La riserva adeguata dipende dal pezzo e dalle operazioni previste.
Se prevedete produzioni ripetute, indicate separatamente quantità dei prototipi, primo lotto e probabili riordini. Questo ci permette di pianificare meglio la preparazione e il ciclo delle produzioni successive.
| Quantità ordinata | Lavoro fisso per pezzo | Totale per pezzo |
|---|---|---|
| 5 pezzi | 36 minuti | 46 minuti |
| 100 pezzi | 1,8 minuti | 11,8 minuti |
Il lavoro fisso comprende pianificazione del ciclo e programmazione. Il totale aggiunge il ciclo di dieci minuti. L'esempio esclude attrezzaggio e messa a punto della macchina; sommare i tempi non equivale a calcolare un prezzo con un'unica tariffa oraria.
08
Cosa inviare per un preventivo CNC accurato
Una richiesta completa aiuta i fornitori a quotare gli stessi requisiti del pezzo finito. Includete le informazioni seguenti e segnalate le decisioni che desiderate esaminare insieme a noi.
- Modello STEP e disegno quotato con revisione identificata.
- Lega o grado esatto, stato di fornitura ed eventuali alternative accettabili.
- Quote critiche, accoppiamenti, riferimenti e tolleranze geometriche.
- Rugosità, superfici interessate e applicabilità prima o dopo la finitura.
- Specifica di finitura, riferimento cromatico o estetico, zone da mascherare e requisiti dimensionali finali.
- Processo termico, durezza/metodo di prova e profondità dello strato indurito se richiesta.
- Contenuto, posizione e, se pertinente, profondità della marcatura.
- Quantità dei prototipi, primo lotto produttivo e riordini previsti.
- Ambito dei controlli, formati dei rapporti e documenti del materiale richiesti.
- Imballaggio, data di consegna desiderata e destinazione.
09
Domande frequenti sui preventivi
Perché due fornitori propongono prezzi diversi? Confrontate materiale previsto, piazzamenti, finitura, controlli e attività di consegna incluse. Anche idoneità delle macchine, capacità disponibile e condizioni commerciali incidono sul prezzo. Una richiesta più chiara rende il confronto più utile.
Potete stimare il costo da un file STEP? Sì, dichiarando le ipotesi utilizzate. Disegno e requisiti pertinenti di materiale, tolleranze e superficie devono essere concordati prima della produzione.
Cosa succede se cambiamo materiale dopo il preventivo? Riesaminiamo il costo del materiale e le operazioni interessate, poi confermiamo il preventivo e il programma aggiornati.
Quali documenti di controllo dovremmo richiedere? Indicate ciò che richiede il vostro processo di accettazione, inclusi formato del rapporto e piano di campionamento. Ambito dei controlli e documenti da fornire vengono concordati durante la revisione del preventivo.
Fonti e riferimenti tecnici
- Tolleranza dimensionale: Ø10 H7 — Mitsubishi Materials
Riferimento per i limiti del foro di 10,000–10,015 mm utilizzati nel calcolo.
- Esperienza di progetto e coordinamento dei processi OUJI — OUJI
L'autore ha fornito tempi di tornitura dei provini e fotografie del progetto 6082 del 2024 e ha confermato lo stato del componente finito durante la misura. La tabella delle compensazioni è trascritta dal riferimento del partner di finitura; i valori non sono uno standard universale di processo.
Avete bisogno di una risposta specifica per il vostro progetto?