Een offerte voor CNC-bewerking omvat materiaal, werkvoorbereiding en programmering, machine-instelling, bewerkingstijd, inspectie en nabewerkingen. De bestelhoeveelheid bepaalt welk aandeel van de voorbereidingskosten op elk afgewerkt onderdeel rust. Bij OUJI moeten we vooral drie zaken vaak verduidelijken: de exacte materiaalsoort, de maten die belangrijk zijn voor de montage en de vereiste oppervlaktetoestand.
Begroot de eisen aan het afgewerkte onderdeel. Een oppervlak dat na stralen en anodiseren aan een ruwheidsgrens moet voldoen, kan vooraf aanzienlijk meer draaitijd vragen. Hetzelfde geldt voor passingen na coating, maten na warmtebehandeling en extra uitgangsmateriaal tijdens het inregelen van een prototyperoute.
01
Begin bij de materiaalsoort en herkomst
Alleen ‘aluminium’ vermelden laat belangrijke keuzes open. Veel aanvragen die wij ontvangen betreffen 6061, 7075 of 5083, maar de offerte moet ook de exacte legering, materiaaltoestand, afmetingen van het uitgangsmateriaal en het beoogde gebruik bevatten. Als geen legering is opgegeven, stellen wij vaak eerst 6061-T6 voor ter bespreking. Het materiaal wordt vóór productie afgesproken.
De materiaalpost hangt ook af van beschikbaarheid, te verwijderen volume, minimale inkoophoeveelheden en certificaateisen. Alleen een kilogramprijs beschrijft niet de kosten van het bruikbare ruwe werkstuk.
Volgens onze inkoopervaring arriveert 7075-uitgangsmateriaal vaak binnen ongeveer twee dagen, terwijl legeringen uit de 2000-serie, zoals 2024, ongeveer een week kunnen vergen. Bij de offerte controleren we de beschikbaarheid van de vereiste legering, toestand en afmetingen van het uitgangsmateriaal.
Eisen aan het uiterlijk kunnen ook de productie-inrichting beïnvloeden. Voor 7075-werk met hoge uiterlijke eisen proberen we machines voor vergelijkbare aluminiumlegeringen te reserveren en hetzelfde type snijvloeistof te gebruiken. Volgens onze ervaring helpt dat oxidatiegerelateerde uiterlijke verschillen te beperken. Het is één onderdeel van het proces, naast de afgesproken afwerkings- en uiterlijkseisen.
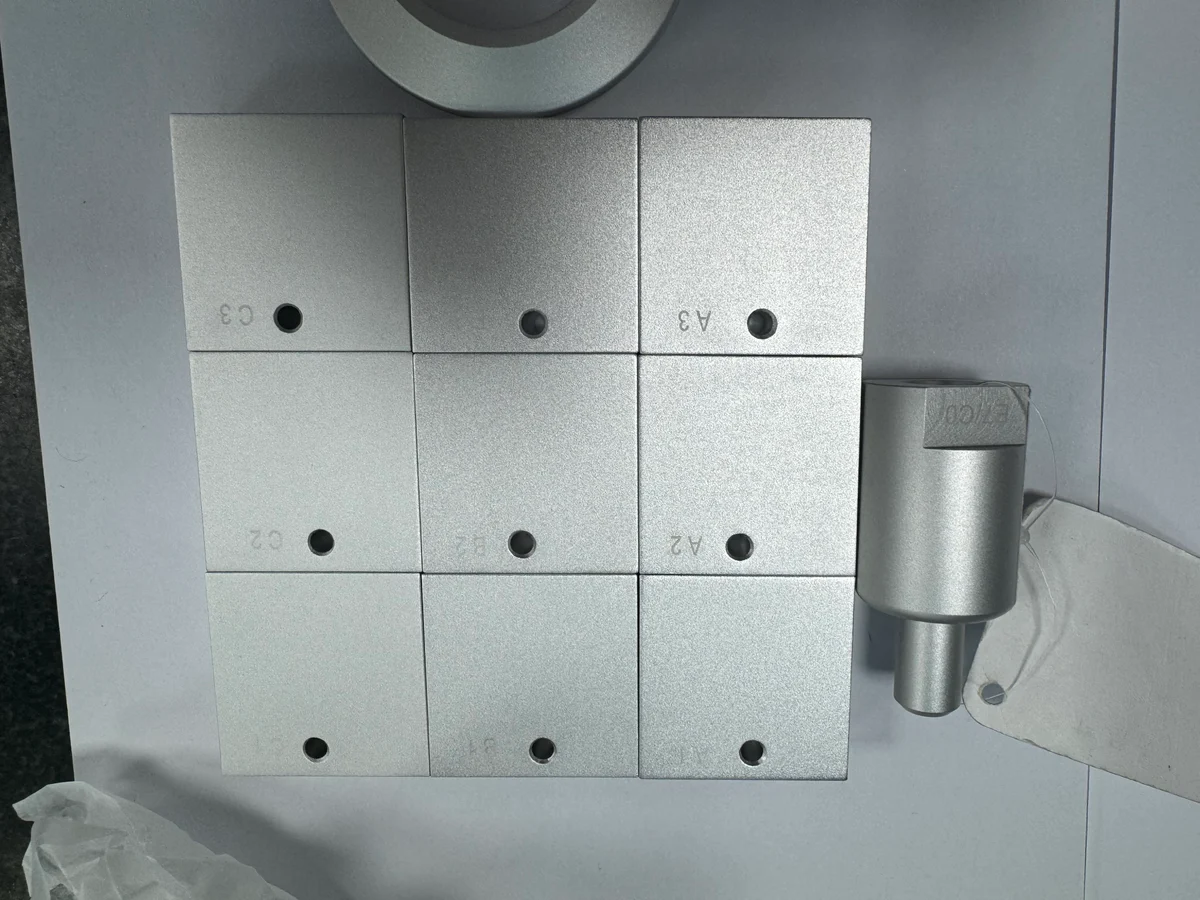
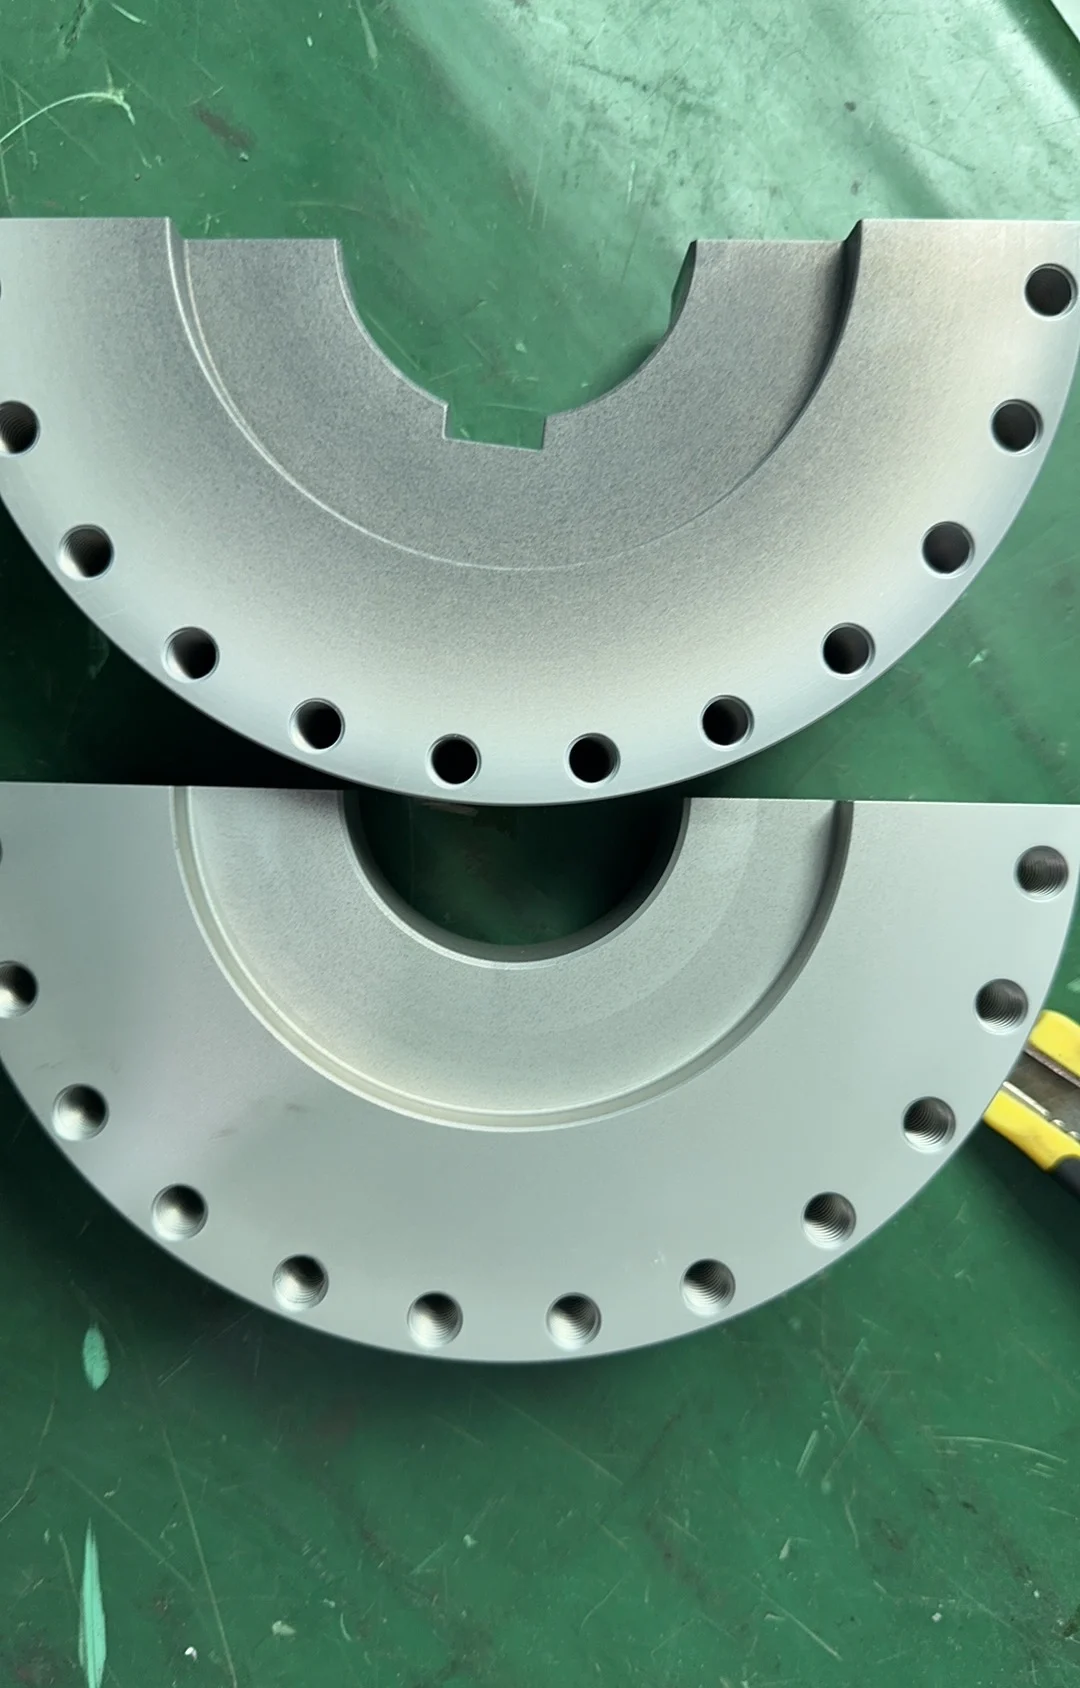
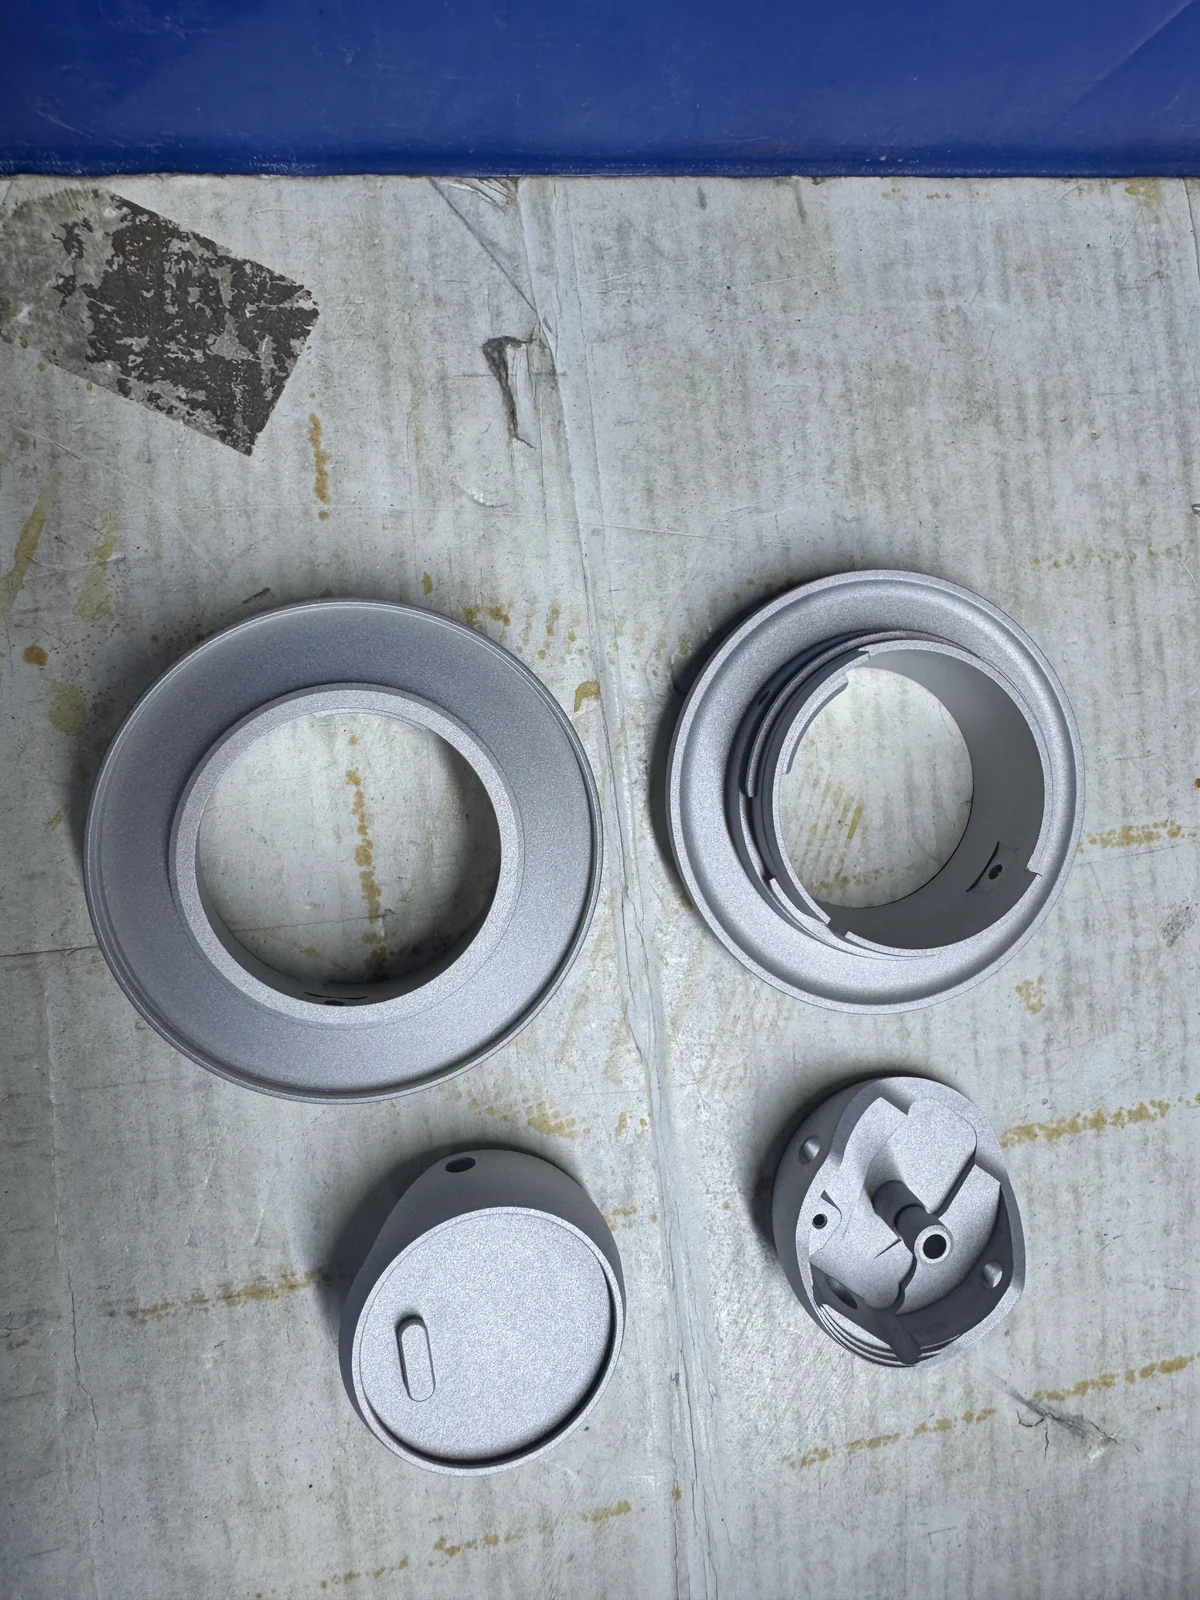
Wij hebben uiterlijke problemen meegemaakt die pas na anodiseren zichtbaar werden, toen de bewerkingstijd al was besteed. De foto toont ongelijkmatige kleur op 6082-onderdelen uit het project van 2024 dat verderop wordt besproken. Bespreek zichtvlakken, traceerbaarheid van uitgangsmateriaal en visuele acceptatiecriteria al bij de offerte.
Als het materiaal na de offerte verandert, beoordelen we de materiaalkosten en alle betrokken bewerkings-, afwerkings-, inspectie- en planningsstappen voordat we de herziene offerte bevestigen.
02
Leg de functie van kritische maten uit
Positioneergaten, paspengaten, passingsboringen en geometrische eisen ten opzichte van referenties bepalen vaak hoe we een onderdeel opspannen, bewerken en inspecteren. Geef aan welk vlak de samenstelling positioneert, welke boring op een ander onderdeel past en welke maten na afwerking moeten worden geaccepteerd.
Voor enkele geselecteerde speciale onderdelen hanteren we ±0,02 mm als interne procesdoelstelling. Dit is onze werkplaatsnorm voor die onderdelen, geen algemene tolerantietoezegging aan klanten. Acceptatie volgt de afgesproken tekening en de bijbehorende algemene toleranties, zoals de opgegeven ISO 2768-klasse.
Als een kenmerk nauwere grenzen vereist dan de algemene tekeningstolerantie, markeer dit dan expliciet. Zo kunnen we de benodigde opspanning, bewerking en inspectie in de offerte opnemen voordat de eis bij montage aan het licht komt.
03
Draaiproeven: van 15 naar 40 minuten
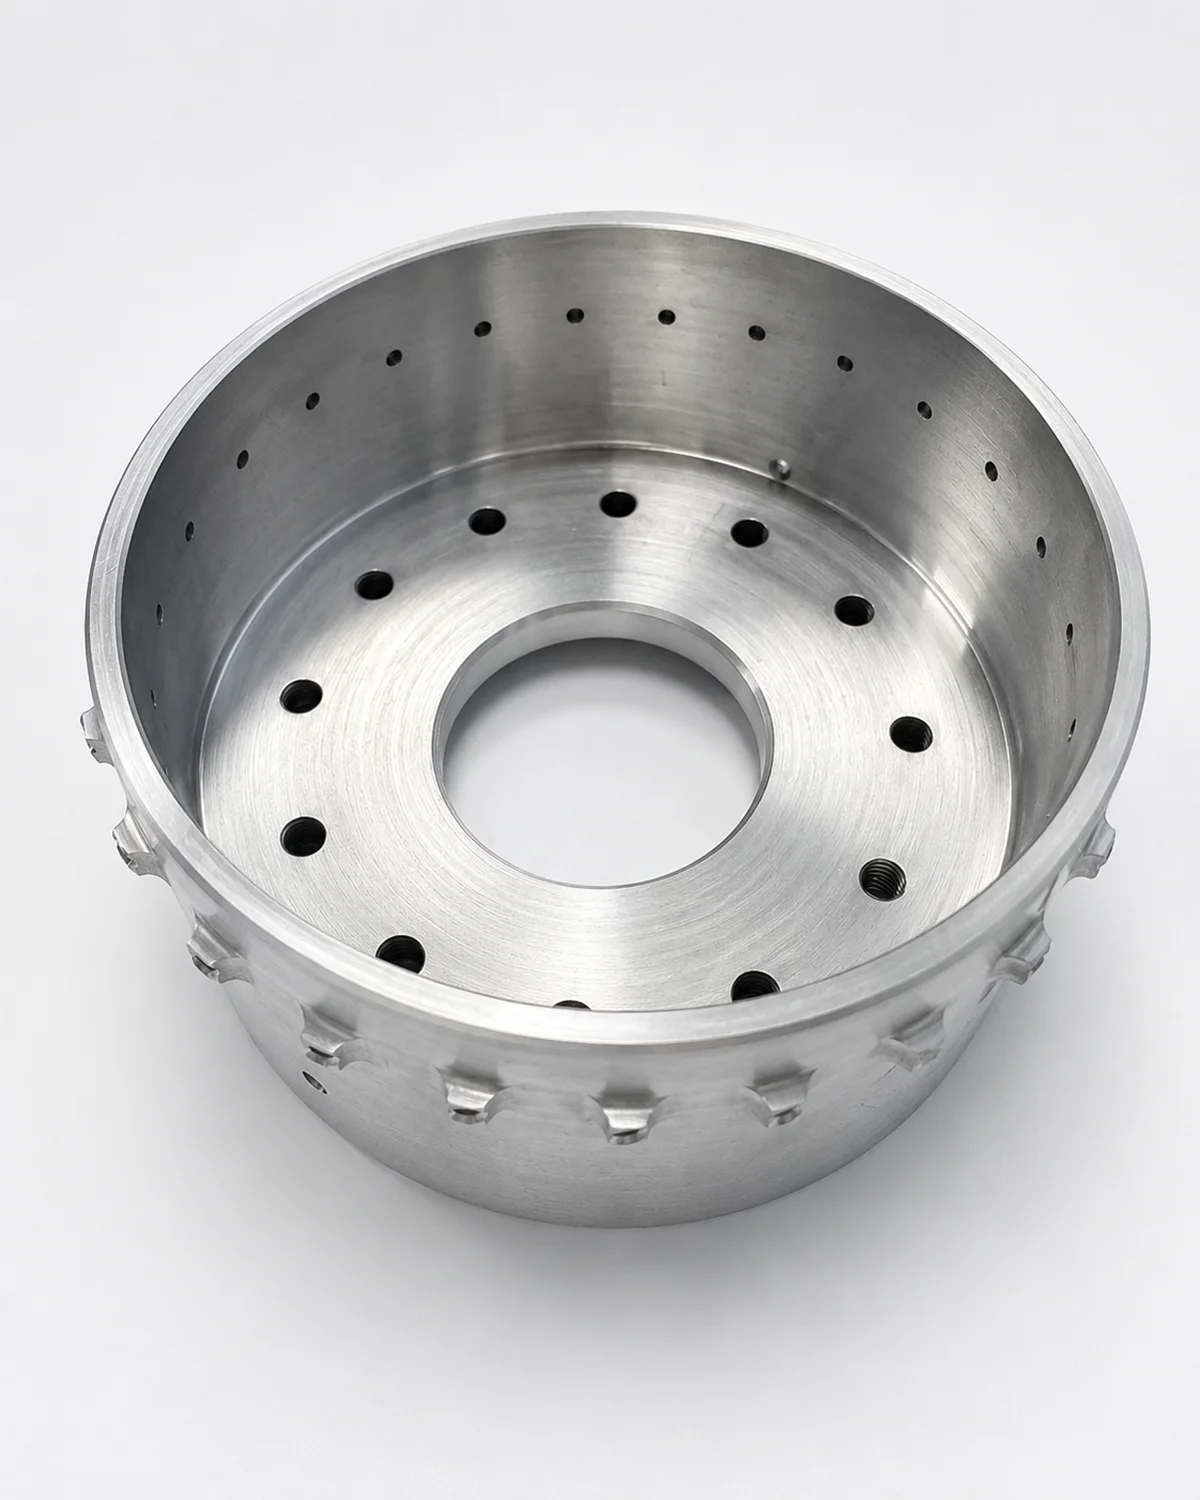
In een project uit 2024 bewerkten we aluminium 6082 op een Mazak-draaibank, gevolgd door stralen en anodiseren. De tekening vereiste daarna een uiteindelijke ruwheid van Ra 0,9–1,6 µm. Het verspaande oppervlak moest daarom op de vervolgbewerkingen worden afgestemd.
Tijdens de ontwikkeling kostte het draaien van de proefstukken tot ongeveer Ra 1,6 µm circa 15 minuten per stuk. Uit de proeven bleek dat we het CNC-bewerkte oppervlak op Ra 0,6 µm moesten beheersen om na stralen en anodiseren consequent aan de uiteindelijke eis te voldoen. Het bereiken van ongeveer Ra 0,6 µm kostte circa 40 minuten per proefstuk.
De proef van 40 minuten duurde ongeveer 2,7 keer zo lang als die van 15 minuten. Dit zijn draaitijden van proefstukken. Ze verduidelijken de proceskosten; de geometrie en volledige productieroute van het productieonderdeel bepalen de geoffreerde cyclus en prijs.
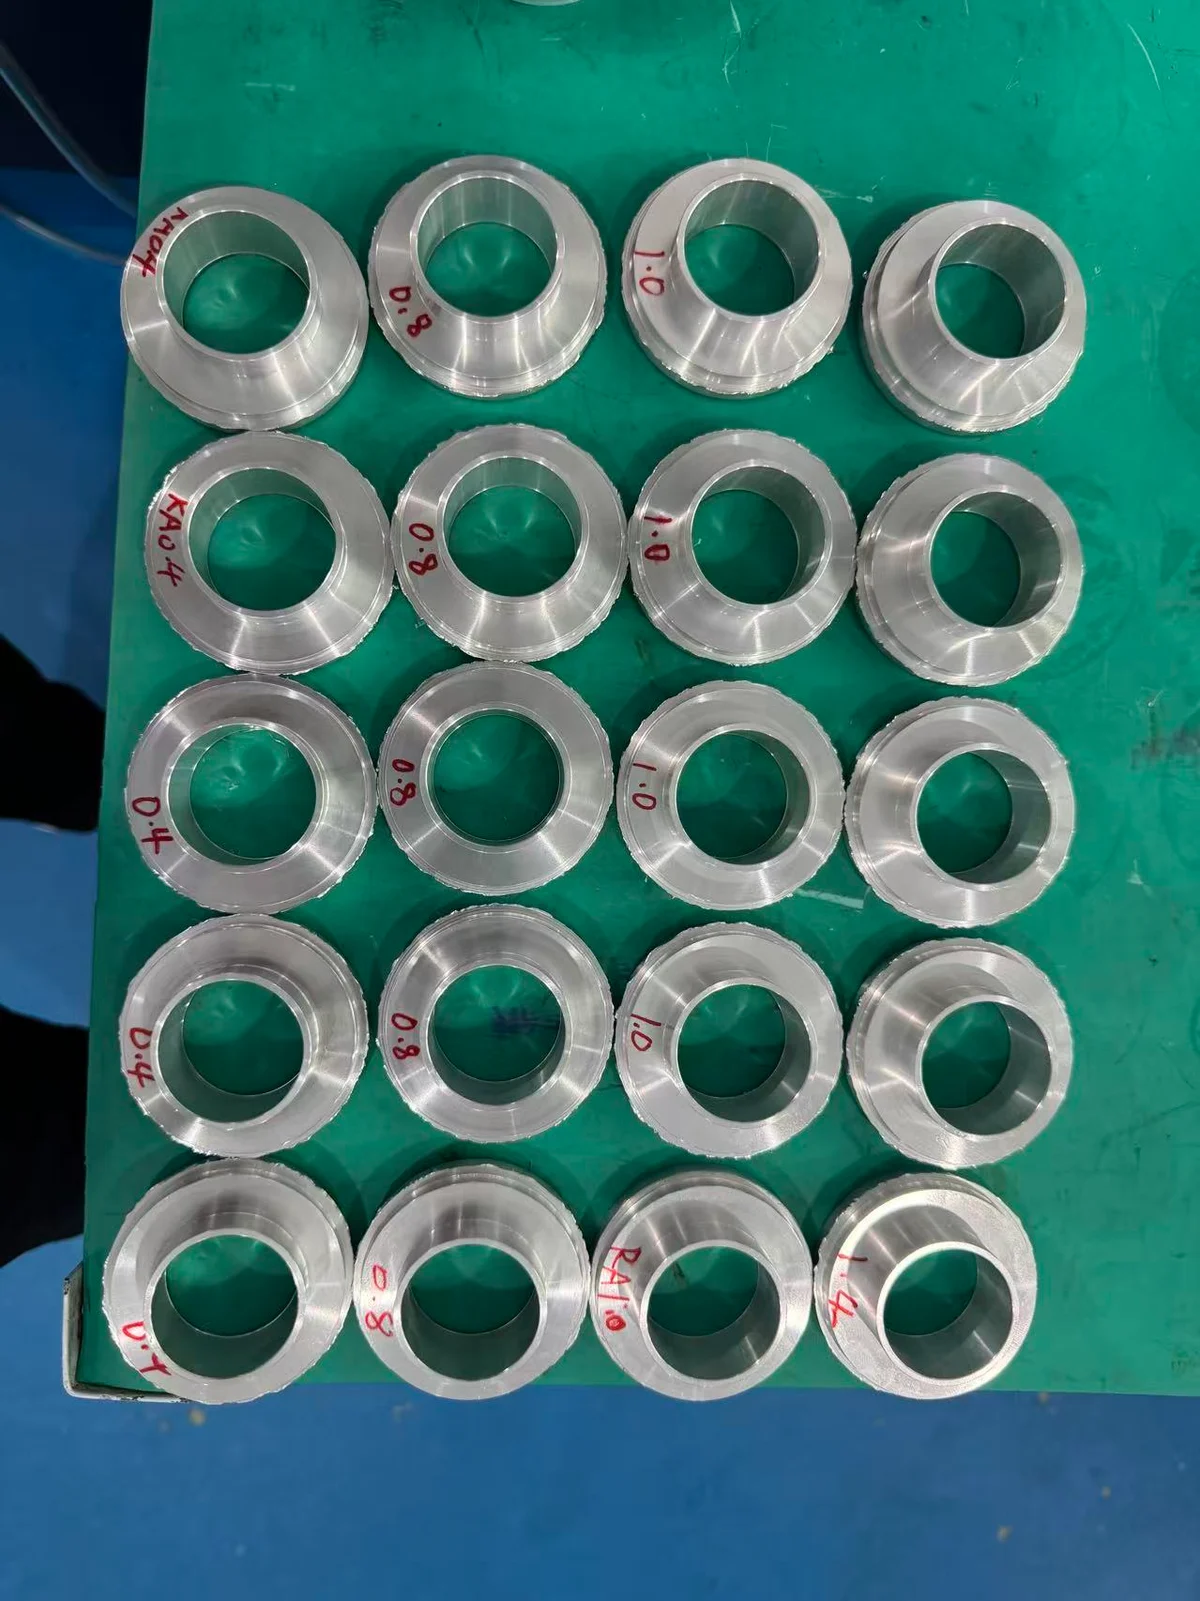
We noteerden werkelijke Ra-waarden van de bewerkte oppervlakken op de gedraaide proefstukken en gebruikten negen oppervlakteproeven om ruwheid en glans te vergelijken. De zichtbare opschriften geven de geregistreerde Ra-waarden van die vergelijkingen weer; de tabel vat de twee proeven met tijdregistratie samen.
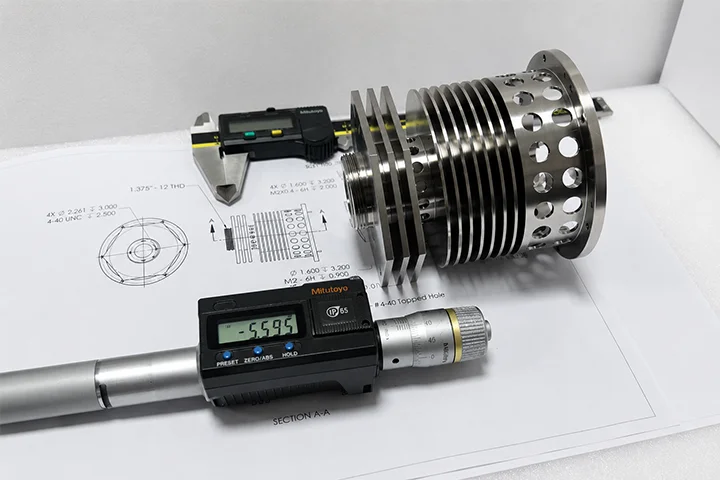
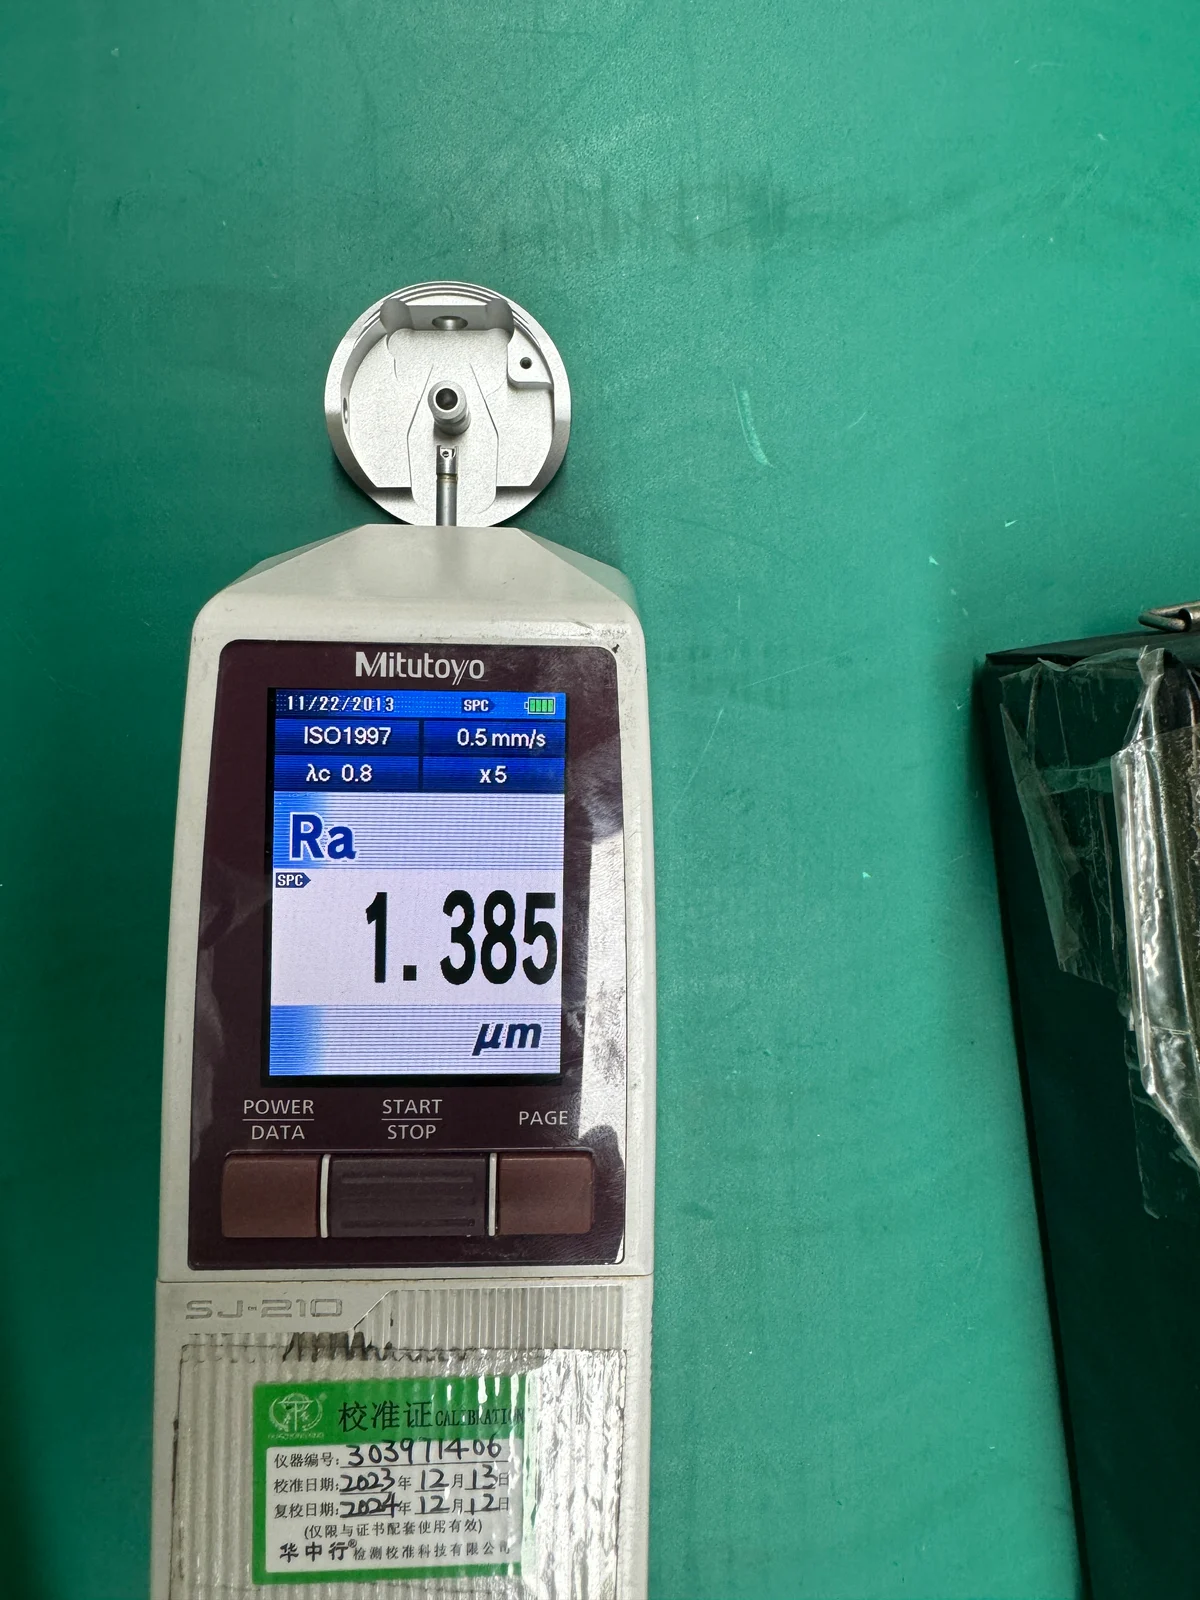
De inspectiefoto toont een afgewerkt 6082-onderdeel uit hetzelfde project, na stralen en anodiseren gemeten op het in de tekening aangegeven vlak. De weergegeven Ra-waarde is 1,385 µm, binnen het vereiste bereik van 0,9–1,6 µm. Dit is een projectfoto uit 2024.
Voor een inkoper is het belangrijk het oppervlak, de uiteindelijke ruwheid en de meettoestand vast te leggen. Een Ra-eis na alleen verspanen kan een andere procesroute en prijs opleveren dan een Ra-eis na anodiseren.
| Gedraaid oppervlak | Tijd per proefstuk | Doel van de proef |
|---|---|---|
| Ra ≈ 1,6 µm | Circa 15 min | Eerste draaiproef |
| Ra ≈ 0,6 µm | Circa 40 min | Nodig vóór afwerking |
Uiteindelijke tekeningseis na stralen en anodiseren: Ra 0,9–1,6 µm. De opgegeven tijden betreffen het draaien van de proefstukken; de productiecyclus van het afgewerkte onderdeel wordt afzonderlijk geoffreerd.
04
De passing na afwerking plannen
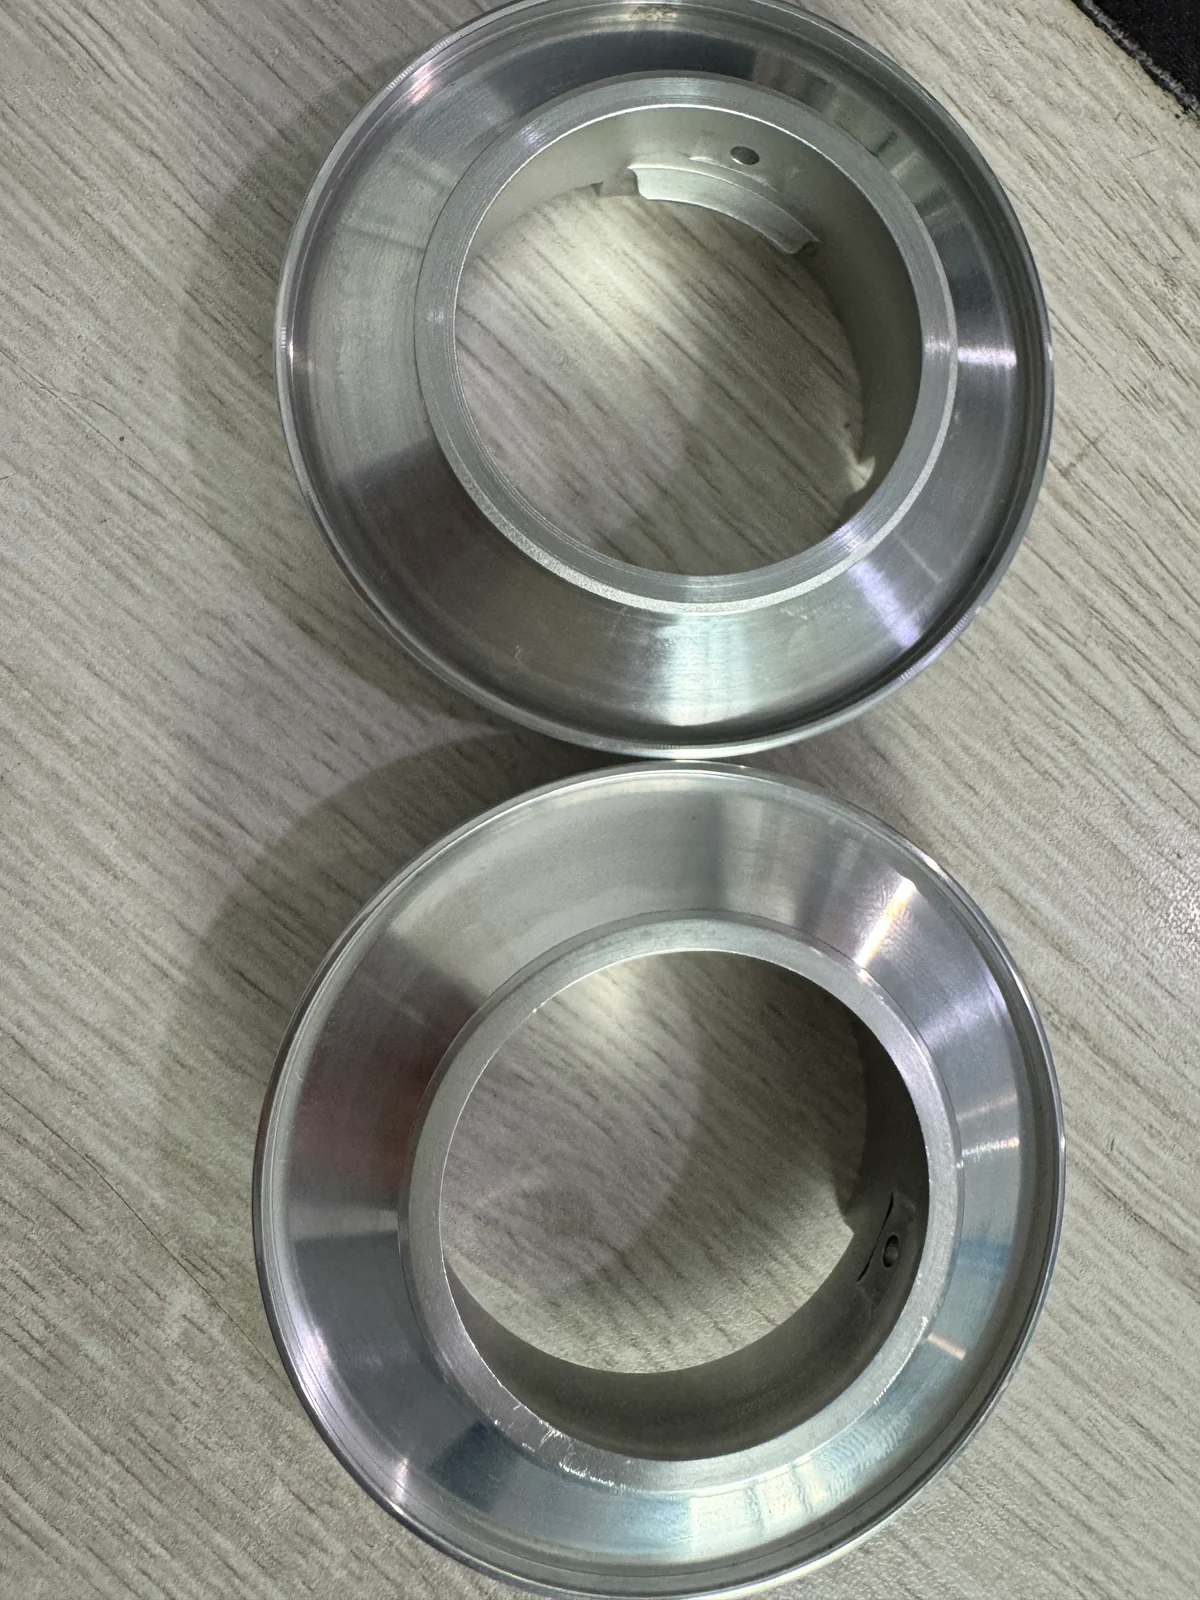
De laagdikte en de resulterende maatverandering zijn verschillende grootheden. Voorbehandeling kan materiaal verwijderen; de afwerkingsroute bepaalt de nettoverandering per oppervlak. Vermeld in de offerteaanvraag de afwerking, het gewenste uiterlijk, te beschermen zones en de vereiste maten na behandeling.
De onderstaande geselecteerde waarden komen uit het referentieblad van onze afwerkingspartner. Ze beschrijven de daarin vermelde processen, geen universele waarden voor elke anodiseerspecificatie. Het volledige blad onderscheidt ook materiaalgroepen en gestraalde varianten.
De aluminiumlegeringen bij deze rijen zijn 5052, 5083, 6061, 6063, 7075 en 7A04. Glanzende en matte naturelbehandelingen hebben een negatieve ondergrens in het referentiebereik. De maatcompensatie kan daarom niet worden bepaald door simpelweg de volledige laagdikte bij de bewerkte maat op te tellen.
| Afwerking | Laag (µm) | Verandering per zijde (µm) |
|---|---|---|
| Naturel / blank | 3–5 | 0 tot +2 |
| Glanzend naturel | 3–5 | −2 tot +1 |
| Mat naturel | 3–5 | −2 tot +1 |
| Standaard zwart | 10–15 | +4 tot +6 |
| Glanzend zwart | 10–15 | +3 tot +5 |
| Matzwart | 10–15 | +3 tot +5 |
| Gestraald zwart (vermelde varianten) | 10–15 | +3 tot +6 |
| Hardanodiseren (vermelde varianten) | 20–30 | +8 tot +12 |
Bron: referentieblad van de afwerkingspartner, aangeleverd door OUJI. Bevestig de werkelijke legering, voorbereiding, specificatie en maatcompensatie voor de gekozen afwerkingsroute.
05
Waarom kleine laagtoenames bij een H7-boring tellen
Een boring Ø10 H7 heeft grensmaten van 10,000–10,015 mm: een tolerantieveld van slechts 15 µm breed. Als rekenvoorbeeld gebruiken we de maattoename van +8 tot +12 µm per zijde voor hardanodiseren uit het partnerblad. Groei op beide wanden zou de diameter met 16–24 µm verkleinen.
Die verandering is groter dan het volledige oorspronkelijke tolerantieveld. Daarom beoordelen we vóór productie de bewerkingstoeslag, maskering of een geplande nabewerking. De werkelijke groei moet voor de boring en behandeling worden afgesproken; dit voorbeeld is een planningsberekening, geen meetresultaat van de gefotografeerde onderdelen.
De offerte moet zowel de eindmaat als de oppervlakken vermelden die ongecoat mogen blijven. Dit voorkomt ook dat een offerte met maatcontrole na behandeling wordt vergeleken met een offerte die uitgaat van acceptatie vóór afwerking.
06
Warmtebehandeling, inspectie en levering opnemen
Vermeld voor warmtebehandeling het materiaal en de begintoestand, het vereiste proces, hardheid en testmethode, eventuele hardingsdiepte en de maten die daarna moeten worden geaccepteerd. De route kan voorbewerken, overmaat voor latere afwerking, warmtebehandeling en eindinspectie vereisen.
Volgens onze huidige ervaring met de toeleveringsketen beginnen de planningstijden voor carboneren en vergelijkbare behandelingen met een voorgeschreven hardingsdiepte bij ongeveer zeven werkdagen, inclusief heen- en retourtransport. Voor vacuümwarmtebehandeling is dat op dezelfde basis ongeveer drie werkdagen. De behandelingskosten omvatten die vrachtkosten.
Dit zijn planningstijden voor de behandelingsfase. De volledige bestelling omvat ook materiaalinkoop, verspaning, eventuele nabewerking en eindinspectie. De verzenddatum wordt voor de complete route bevestigd.
Ook markering, verpakking en documentatie kunnen de offerte beïnvloeden. Geef inhoud en positie van de markering aan, benoem onderdelen die individuele bescherming nodig hebben en vermeld de vereiste rapporten of certificaten. Een klantspecifiek formaat voor de eerste-stukcontrole of inspectieplan moet vóór productie worden afgesproken.
07
Waarom kleine series meer kosten per onderdeel
Volgens onze gebruikelijke calculatie-ervaring kosten werkvoorbereiding en programmering ongeveer twee tot vier uur per onderdeelontwerp. Machine-instelling en inregelen zijn extra werkzaamheden. De voorbereiding en programmering vergen vaak een vergelijkbare inspanning bij vijf of honderd stuks.
Het onderstaande voorbeeld gaat uit van drie uur werkvoorbereiding en programmering en een bewerkingscyclus van tien minuten per onderdeel. Het laat uitsluitend zien hoe die uren over de hoeveelheid worden verdeeld. Instellen, materiaal, afwerking en inspectie komen erbij, en verschillende werkzaamheden kunnen verschillende uurtarieven hebben.
Prototypen met meerdere bewerkingen hebben extra ruwe werkstukken nodig voor verliezen bij het inregelen van de procesroute. Volgens onze werkplaatservaring kan een bestelling van tien afgewerkte onderdelen met ongeveer dertien ruwe werkstukken worden gepland; voor vertrouwde onderdelen binnen het normale OUJI-werkbereik kunnen ongeveer twaalf voldoende zijn.
Twaalf ruwe werkstukken voor tien te leveren onderdelen betekenen twee extra werkstukken om ontwikkelingsverliezen op te vangen. Het beschrijft een materiaalreserve, geen gemeten uitvalpercentage van 20%. De passende reserve hangt af van het onderdeel en de bewerkingen.
Verwacht u herhaalproductie, geef dan de prototypehoeveelheid, eerste serie en waarschijnlijke nabestellingen afzonderlijk op. Dat biedt een betere basis om het voorbereidingswerk en de route voor herhaalproductie te plannen.
| Bestelhoeveelheid | Vast werk per onderdeel | Totaal per onderdeel |
|---|---|---|
| 5 onderdelen | 36 minuten | 46 minuten |
| 100 onderdelen | 1,8 minuten | 11,8 minuten |
Het vaste werk omvat werkvoorbereiding en programmering. Het totaal voegt de cyclus van tien minuten toe. Dit rekenvoorbeeld sluit het instellen en inregelen van de machine uit; de opgetelde tijd is geen prijsberekening met één uurtarief.
08
Wat u nodig hebt voor een nauwkeurige CNC-offerte
Een volledige offerteaanvraag helpt leveranciers dezelfde eisen aan het afgewerkte onderdeel te begroten. Neem de volgende informatie op en geef aan welke beslissingen u samen met ons wilt beoordelen.
- STEP-model en bemaatte tekening met vermelding van de revisie.
- Exacte materiaalsoort en toestand, en eventuele aanvaardbare alternatieven.
- Kritische maten, passingen, referenties en geometrische toleranties.
- Oppervlakteruwheid, betrokken vlakken en toepasselijkheid vóór of na afwerking.
- Afwerkingsspecificatie, kleur- of uiterlijkreferentie, te maskeren zones en uiteindelijke maateisen.
- Warmtebehandelingsproces, hardheid/testmethode en hardingsdiepte indien vereist.
- Inhoud, positie en waar relevant diepte van de markering.
- Prototypehoeveelheid, eerste productieserie en verwachte herhaalvraag.
- Inspectieomvang, rapportformaten en vereiste materiaaldocumentatie.
- Verpakking, gewenste leverdatum en bestemming.
09
Veelgestelde vragen over offertes
Waarom geven twee leveranciers verschillende prijzen? Vergelijk het aangenomen materiaal, de opspanningen, afwerking, inspectie en inbegrepen leveringswerkzaamheden. Ook geschiktheid van de machines, beschikbare capaciteit en commerciële voorwaarden beïnvloeden de prijs. Een duidelijkere aanvraag maakt de vergelijking nuttiger.
Kunt u een raming maken op basis van een STEP-bestand? Ja, met vermelding van de aannames. De tekening en relevante eisen aan materiaal, toleranties en oppervlakken moeten vóór productie worden afgesproken.
Wat als we het materiaal na de offerte wijzigen? We beoordelen de materiaalkosten en betrokken bewerkingen en bevestigen daarna de aangepaste offerte en planning.
Welke inspectiedocumenten moeten we aanvragen? Geef aan wat uw acceptatieproces vereist, inclusief rapportformaat en steekproefplan. We spreken de inspectieomvang en te leveren documenten af tijdens de offertebeoordeling.
Bronnen & technische verwijzingen
- Maattolerantie: Ø10 H7 — Mitsubishi Materials
Referentie voor de in de berekening gebruikte boorgrenzen van 10,000–10,015 mm.
- OUJI-projectervaring en procescoördinatie — OUJI
De auteur leverde de draaitijden van de proefstukken en foto's van het 6082-project uit 2024 aan en bevestigde de toestand van het afgewerkte onderdeel tijdens de meting. De compensatietabel is overgenomen uit het referentieblad van de afwerkingspartner; de waarden zijn geen universele procesnorm.